
Hjem / Nyheder / Industri nyheder / Fusionsrørvejledning: Sokkel-, stød- og elektrofusionsmetoder til PP-R og PE
Industri nyheder
Nov 16,2026
Fusionsrørvejledning: Sokkel-, stød- og elektrofusionsmetoder til PP-R og PE
Fusionsrør er et praktisk svar på et simpelt spørgsmål: hvordan forbinder man termoplastrør, så samlingen fungerer som selve røret? Varmefusion blødgør de to overflader, presser dem sammen og lader dem afkøle til et kontinuerligt materiale. For PP-R, PE og relaterede polyolefinsystemer understøtter den ene idé socket fusion, butt fusion, saddle fusion og elektrofusion. Hver metode har sine egne værktøjer og sine egne feltvaner.
Har du brugt tid på stedet, kender du forskellen på en fuge der ser pæn ud og en fuge der holder. Hos Fuyi Tools bygger vi fusionssvejsere og forberedelsesværktøjerne omkring dem, og de fleste af de problemer, vi ser, starter længe før varmepladen når temperatur. Rent rør, korrekt markering og en rolig afkølingsperiode betyder lige så meget som maskinen.
Hvad Fusion Piping dækker
Fusionsrør er ikke et enkelt produkt eller en enkelt svejsning. Det er en familie af varmesammenføjningsmetoder til termoplastiske rør. Den metode, du vælger, afhænger af diameter, materiale, adgang og den standard, du arbejder efter.
Socket fusion
Et opvarmet værktøj opvarmer ydersiden af røret og indersiden af fittingen. De to skubbes sammen og holdes, indtil de er afkølet. Det er almindeligt på mindre PP-R og PE tjenester, typisk fra 20 mm til 110 mm.
Butt fusion
Rørenderne er vendt firkantet, opvarmet på en plade og presset sammen under kontrolleret tryk. Den passer til større PE net og kan dække diametre fra 63 mm og opefter.
Sadelfusion
Et grenudløb er smeltet på siden af et hovedrør. Den bruges til serviceforbindelser og varmehaner, hvor en fuld tee ville være upraktisk.
Elektrofusion
Armaturet indeholder en varmetråd. Strøm passerer gennem ledningen, smelter grænsefladen, og fittingen afkøles omkring røret. Det er nyttigt i tætte skyttegrave, reparationer og større beslag.
De almindelige regler er enkle: Overfladerne skal være rene, temperaturen skal være rigtig, delene skal rettes ind, og samlingen skal afkøles uden forstyrrelser. Spring en af dem over, og røret kan stadig se sammenføjet ud, men grænsefladen vil ikke være homogen.
Socket Fusion, trin for trin
Socket fusion er ofte den første metode, en rørmontør lærer. Den er bærbar, direkte og nem at inspicere. Sekvensen nedenfor er den, vi anbefaler til PP-R og PE arbejde, med forbehold om, at rør- eller fittingsproducentens temperatur- og tidsdiagram altid har prioritet.
1. Klip firkantet og kontroller
Brug en skarp plastrørskærer. Et skævt snit belaster den ene side af samlingen og gør indføringsdybden upålidelig.
2. Marker indstiksdybden
Et dybdemærke er ikke dekoration. Den fortæller dig, at røret har nået bunden af muffen, før smelten begynder at køle af.
3. Rengør og skrab
Tør snavs, vand og olie væk. På PE skrabes oxidlaget. På PP-R er en ren tør klud ofte nok, men spring aldrig kontrollen over.
4. Opvarm begge overflader
Indstil opvarmningsværktøjet til materialets diagramtemperatur. For mange PP-R-systemer er det omkring 260°C. Opvarm røret udvendigt og beslaget indvendigt i fuld tid, ikke en forkortet version.
5. Sammenføj uden at vride
Fjern begge dele, skub dem lige sammen og hold dem. Vridning kan tørre smelten og skabe en kanal.
6. Afkøl under fastholdelse
Hold leddet, indtil det har sat sig. Køl ikke med vand, bøj ikke røret, og prøv det ikke, mens det stadig er varmt.
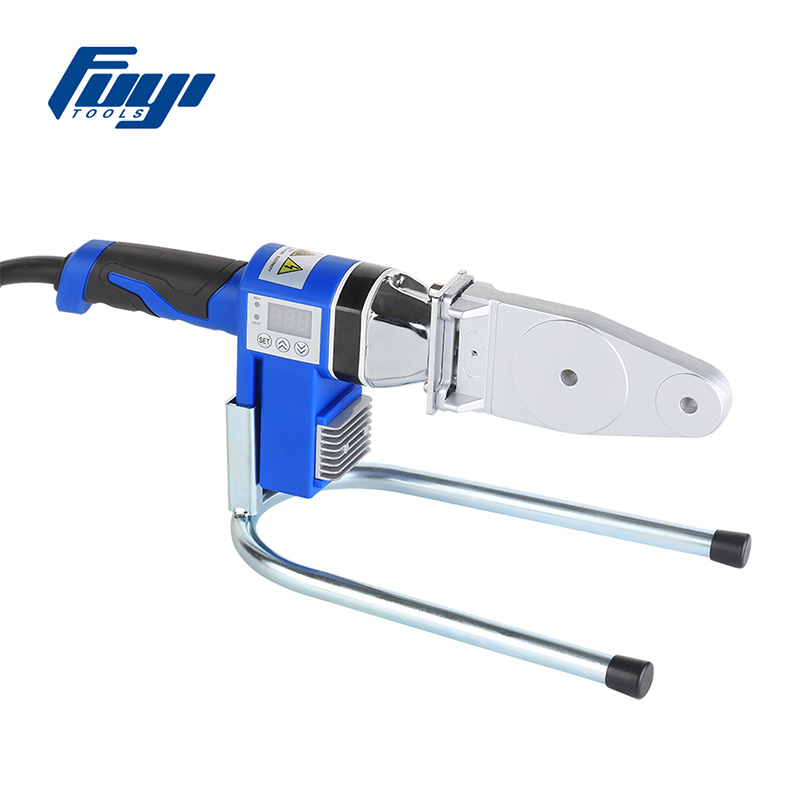
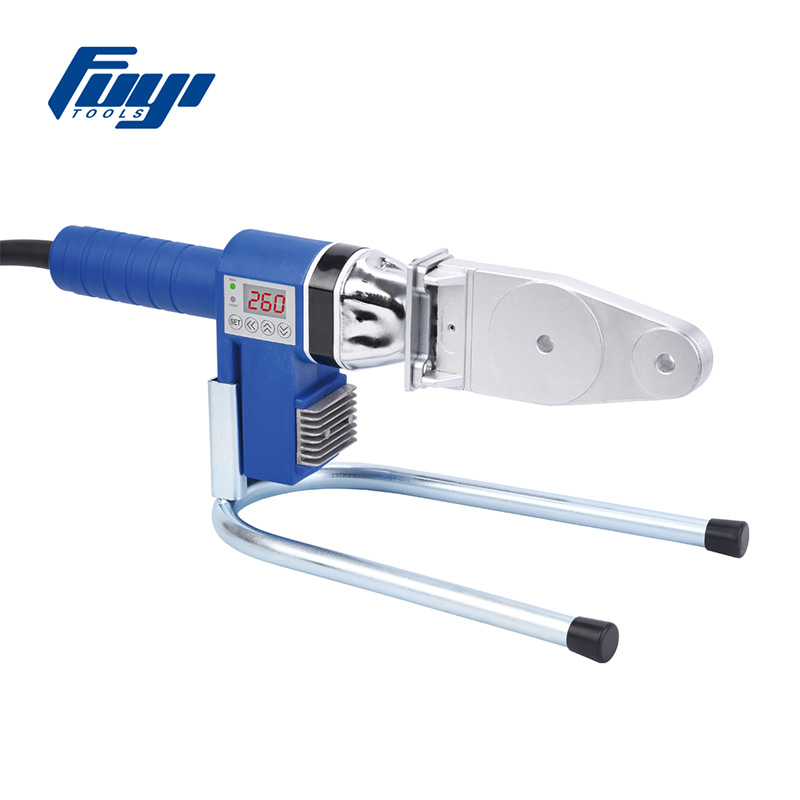
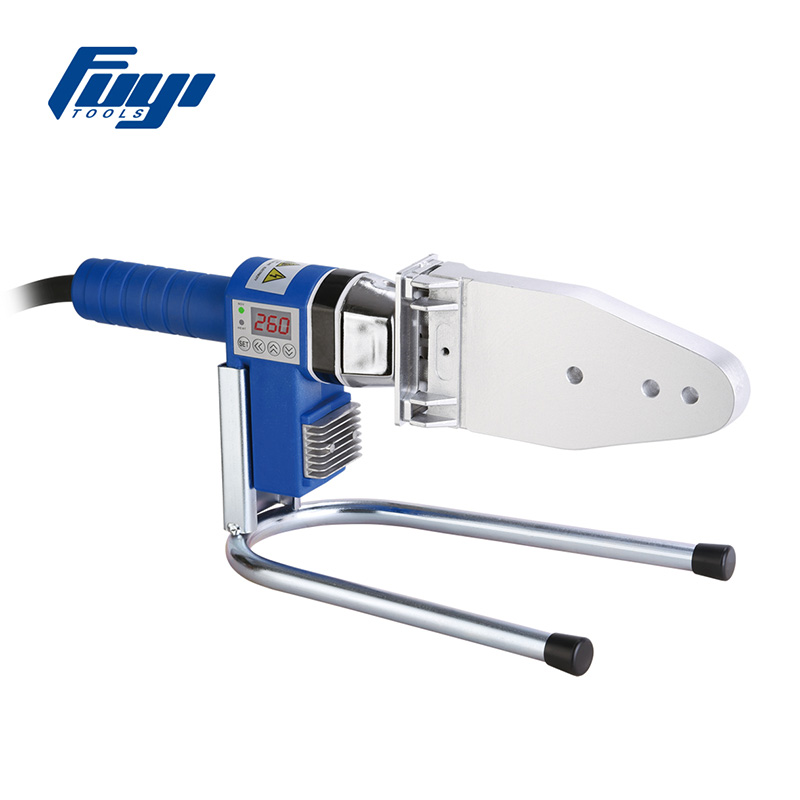
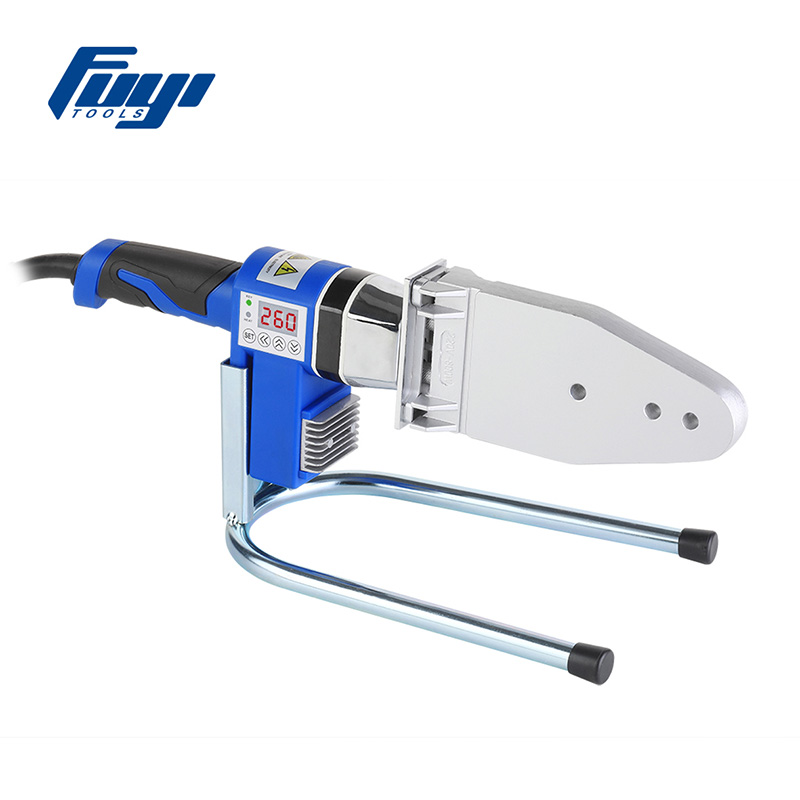
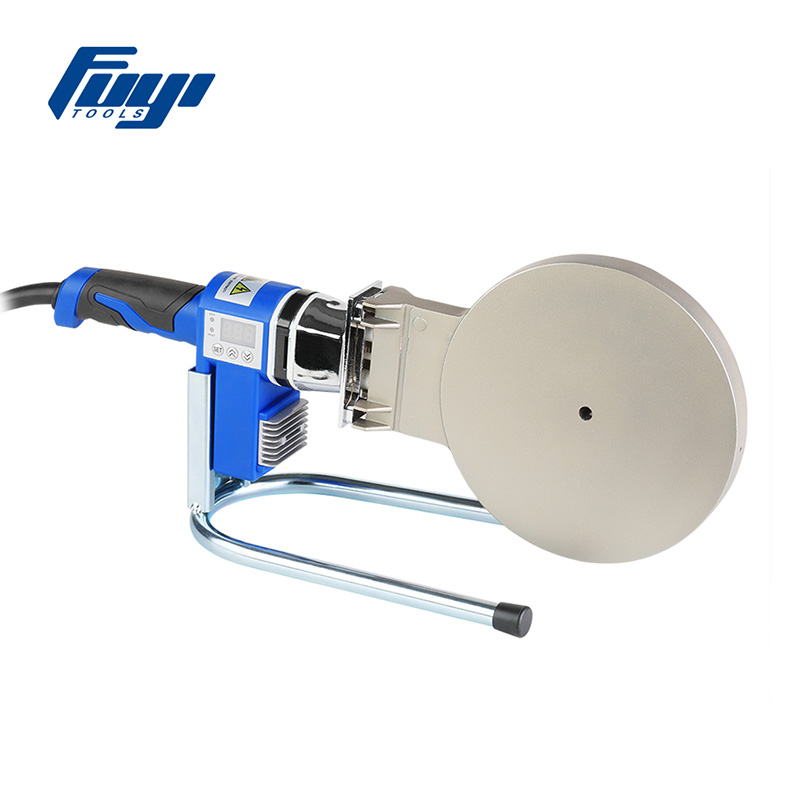
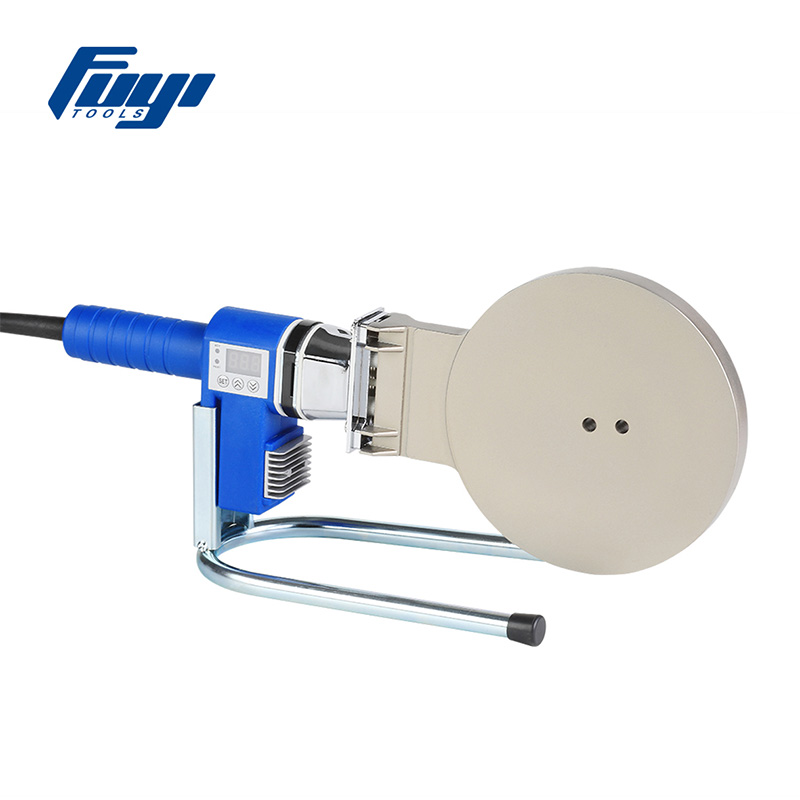
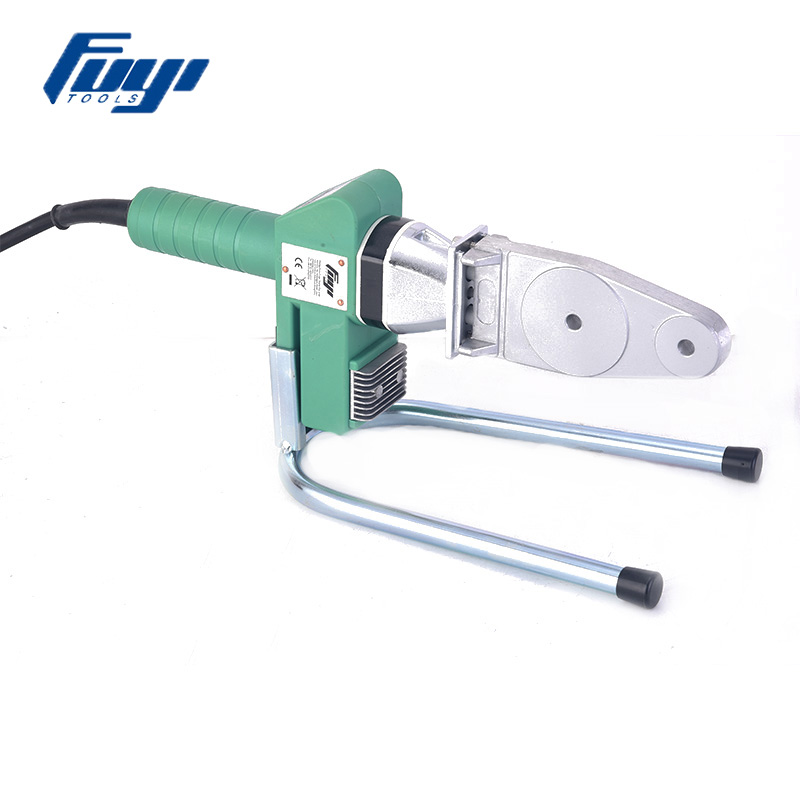
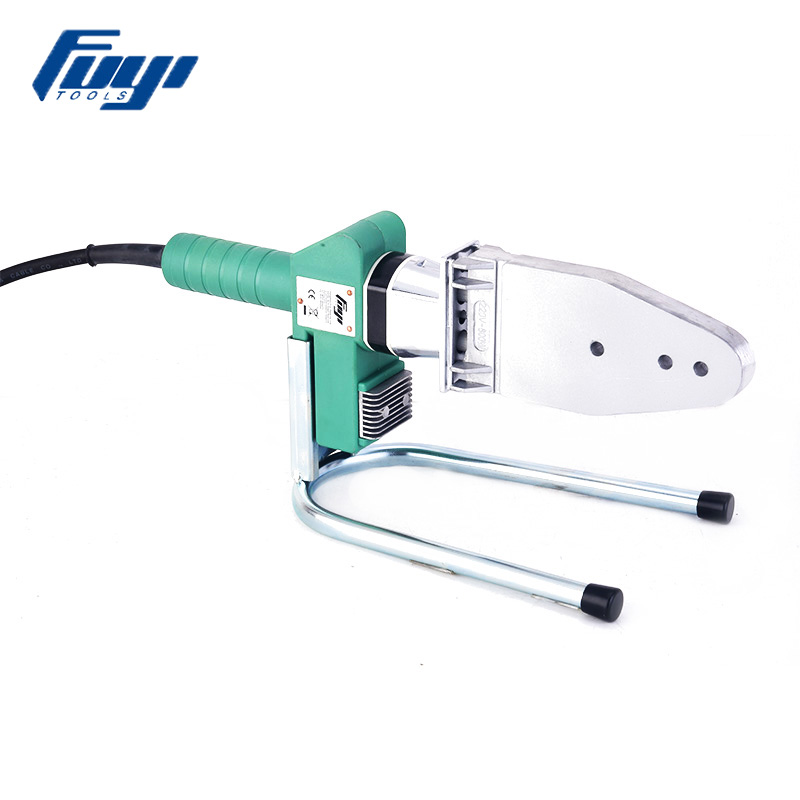
En konstant temperatur maskine holder pladen stabil gennem gentagne samlinger. En digital model viser den aktuelle temperatur, hvilket hjælper, når dagen er kold, strømforsyningen er ujævn, eller besætningen arbejder hurtigt. Til 20–63 mm arbejde på stedet er en bærbar enhed, såsom vores FYF63 svejsemaskine med konstant temperatur, den slags værktøj, der holder rutinen enkel.
 FYF63 Konstant-Temperature Socket Fusion Welder til PPR og HDPE Bærbar konstanttemperaturenhed til 20–60 mm PPR- og HDPE-muffesamlinger med temperaturstyring, der er egnet til vand- og gasledningsarbejde på stedet. Se produkt →
Hvis du ønsker en dybere felt-tjekliste, er vores noter vedr bedste praksis for en stærk, lækagefri muffesvejsning er værd at beholde med maskinen.
Butt Fusion og Elektrofusion: Forskellige job, samme logik
Buttfusion og elektrofusion sammenlignes ofte, men de løser forskellige feltproblemer. Butt fusion er en tryksamling mellem to rørender. Elektrofusion er en fitting-baseret samling, drevet af strøm og en kontrolleret smelte. Begge afhænger af forberedelse og begge straffer genveje.
| Metode | Typisk diameter | Bedste pasform | Hovedvagtpunkt |
|---|---|---|---|
| Socket fusion | 20–110 mm | Små og mellemstore PP-R/PE-tjenester | Indstiksdybde og ingen vridning |
| Butt fusion | 63 mm og derover | Stort PE net- og transmissionsarbejde | Ansigt, justering og tryk |
| Sadelfusion | 32–315 mm | Afgreningsforbindelser og varmehaner | Udløbspasning og fastspænding |
| Elektrofusion | 20–315 mm og derover | Tæt adgang, reparationer og større beslag | Skrabning, fugt og afkøling |
Til rendearbejde og reparation er en inverter-elektrofusionsenhed lettere at flytte og lettere på midlertidig strøm. Vores 20–315 mm invertermodel er designet til den slags dag: ét etui, et tydeligt display og nok output til almindelige PE-fittings.
 FYEFM-315 20–315 mm inverter elektrofusionssvejsemaskine Bærbar inverter-elektrofusionsenhed til PP-R-, PP- og HDPE-fittings fra 20 til 315 mm, med display og lagrede optegnelser for grøft- og reparationsarbejde. Se produkt →
Tabellen er en vejledning, ikke en specifikation. Bekræft altid monteringsproducentens afkølingstid og projektets testkrav.
De små værktøjer, der bestemmer samlingen
Fusionsmaskiner får opmærksomheden, men de små værktøjer afgør, om maskinen kan udføre sit arbejde. En svejser kan ikke fikse et rør, der er skåret ud af firkant, eller en overflade, der aldrig er blevet skrabet.
Rørskærere
En skarp fræser giver en firkantet ende. Skralde- og roterende fræsere hjælper på større PE og på trange steder.
Affasningsværktøj
En affasning leder røret ind i muffen og reducerer chancen for at barbere smelten. Vi laver metriske og tomme affasningsværktøjer til forskellige rørstandarder, fordi en 20 mm PP-R-ledning og en 110 mm PE-ledning ikke beder om samme indgangsvinkel.
Elektrofusion scrapers
Skraberen fjerner oxidlaget og giver beslaget en ren overflade. Dybde og konsistens betyder mere end hastighed.
Kold ringtang
Disse hjælper med at placere og placere kolde ringe og relaterede komponenter uden at beskadige røroverfladen.
En skraber er et godt eksempel. Det ser simpelt ud, men klingedybden, vinklen og vanen med at kontrollere hele omkredsen er det, der får det til at fungere. Vores FYEPS400-skraber er bygget til den repeterbare, fuld-wrap-forberedelse på HDPE-rør.
 FYEPS400 Electrofusion HDPE Rørskraber op til 400 mm Full-wrap HDPE-rørskraber til elektrofusionsforberedelse op til Ø400 mm, der understøtter ensartet bladdybde- og omkredskontrol før montering. Se produkt →
Valg af en Fusion Piping Setup
Der er ikke noget universelt fusionskit. Den rigtige opsætning starter med røret, ikke kataloget.
- Materiale: PP-R, PE og PVDF har forskellige temperatur- og forberedelsesbehov.
- Diameter: Små stikkontakter belønner bærbarhed; store netledninger har brug for vending, tryk og løft.
- Adgang: En rende, et loftsrum eller et planterum kan gøre en monteringsbaseret metode til det eneste praktiske valg.
- Strøm: Butt fusion har brug for en stabil forsyning til varmelegeme og drev; inverter-elektrofusion er mere tilgivende på stedets strøm.
- Færdighed: Et digitalt display hjælper, men træning og en konsekvent rutine hjælper mere.
- Dokumentation: Registrer temperatur, tid, tryk og operatør. Et led, du ikke kan spore, er et led, du ikke kan forsvare.
Et fornuftigt sæt indeholder ofte en primær svejser, et matchende sæt varmeværktøjer, en firkantskærer, en skraber, et affasningsværktøj og en kalibreringskontrol for temperaturen. Tilføj diameter-specifikke indsatser og en ren opbevaringsboks, og besætningen har færre grunde til at improvisere.
Feltkvalitet: Hvad går galt og hvorfor
De fleste fusionsfejl er ikke mystiske. De efterlader spor før trykprøven.
Symptomer du kan se
- En perle, der er ujævn eller meget mindre på den ene side
- Et armatur, der alarmerer under elektrofusion
- Et rør, der bunder for let eller slet ikke
- En joint, der græder ved første trykkontrol
Hvad skal man tjekke først
- Klip firkant, dybdemærke og indføringslinje
- Varmeplade temperatur og renhed
- Skrabedybde og fuld omkreds
- Køletid og bevægelse under afkøling
Hvis et led svigter, skal du skære det ud i stedet for at forsøge at redde det. En gensvejsning over en forurenet grænseflade opfører sig sjældent som en ny samling. Gem den fejlbehæftede prøve, noter betingelserne, og kontroller maskinen i forhold til en kendt reference.
En praktisk rutine for bedre fusionsled
Et godt fusionsrør-program er bygget på gentagelse, ikke heltemod. Rutinen nedenfor er kort nok til at bruge hver dag.
- Start dagen med et temperaturtjek og en ren varmeflade.
- Tilpas varmeværktøjet, skraberen og affasningen til rørstørrelsen før den første samling.
- Hold et skriftligt skema ved maskinen, ikke i en varebil.
- Stop besætningen, når vejret skifter kraftigt; vind og regn ændrer afkøling.
- Log hvert led, og gem prøver til destruktiv testning, når specifikationen beder om det.
Træning betyder lige så meget som hardware. En fem-minutters briefing om indføringsdybde og køling kan spare en dags reparation. Hos Fuyi Tools vil vi hellere sælge en simpel maskine, som en besætning forstår, end en kompleks, der bliver i sin kuffert.
Ofte stillede spørgsmål om Fusion Piping
Er fusionsrør det samme som svejsning?
I praksis, ja. Varmesmeltning er en svejseproces for termoplast, men det er ikke det samme som metalsvejsning. Røret og fittingen smelter og smelter sammen uden fyldmetal.
Kan PP-R og PE smeltes sammen?
Det er forskellige materialer med forskellig smelteadfærd. En direkte samling anbefales ikke. Brug en overgangsbeslag eller en mekanisk forbindelse, der er godkendt til systemet.
Hvilken temperatur skal jeg bruge til socket fusion?
Følg rør- eller fittingsproducentens skema. Mange PP-R-systemer bruger omkring 260°C, men PE og større vægtykkelser kan variere. Diagrammet, ikke vanen, er referencen.
Hvor længe skal et fusionsled køle af?
Længe nok til, at grænsefladen kan indstilles fuldt ud. Tiden afhænger af diameter, vægtykkelse, materiale og omgivende forhold. Tryktest eller bøj ikke samlingen, mens den er varm.
Socket fusion eller elektrofusion?
Socket fusion er direkte og bærbar til mindre diametre. Elektrofusion er ofte bedre ved tæt adgang, til reparationer og til beslag, hvor et varmeværktøj ikke kan nå. Projektspecifikationen afgør normalt.
Hvordan tester jeg et fusionsled?
Start med visuel inspektion og dimensionskontrol. Følg derefter projektets tryktest og dokumentationskrav. For kvalifikationsarbejde giver destruktiv testning af prøver det klareste billede.
Relaterede produkter
 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
