
Hjem / Nyheder / Industri nyheder / Forklaret smeltemaskiner: En praktisk fatning og elektrofusionsvejledning til rørprofessionelle
Industri nyheder
Nov 09,2026
Forklaret smeltemaskiner: En praktisk fatning og elektrofusionsvejledning til rørprofessionelle
En fusermaskine gør noget vildledende simpelt: Den opvarmer to plastikoverflader, indtil de blødgøres og smelter, og lader dem derefter afkøle til et sammenhængende stykke. Når parametrene er rigtige, ender samlingen stærkere end rørvæggen på hver side af den. Når de er forkerte, bliver det en lækage, der viser sig måneder senere, normalt under en gulvplade eller inde i en væg.
Derfor behandler vi fikseringsmaskiner som procesudstyr frem for som almindeligt elværktøj. I løbet af de sidste seksten år har vi designet og fremstillet socket-fusionsmaskiner, elektrofusionsmaskiner og det håndværktøj, der understøtter dem, og sendt dem til entreprenører, distributører og importører i hele Europa, Rusland, Nordamerika, Latinamerika og Asien. Denne guide samler, hvad vi har lært om, hvordan disse maskiner fungerer, hvor hver type passer, og hvad du skal tjekke, før du køber.
Uanset om du citerer et lille VVS-job eller specificerer udstyr til en nedgravet PE-ledning, dukker de samme spørgsmål op igen og igen: hvilken fusionsmetode, hvilken maskinstørrelse, hvilket tilbehør, og hvordan holder du kvaliteten ensartet på tværs af et team af installatører? Lad os gå igennem det.
16 års eksporterfaring bag vores maskiner
20-315 mm rør udvendige diametre dækket af vores sortiment
2 understøttede fusionsmetoder: socket og elektrofusion
Metrisk tomme værktøj og monteringsstandarder, vi fremstiller efter
Hvad "Fusing Machines" faktisk dækker
I daglig tale kan fusingmaskiner betyde alt fra et håndholdt varmejern til en trailermonteret butt fusion rig. I vores eget katalog dækker begrebet over fire praktiske grupper, og ved at vide, hvilken gruppe du handler i, sparer du en overraskende mængde forvirring, når du sammenligner tilbud fra forskellige leverandører.
Konstant Temperatur Socket Fusion Maskiner
En fast termostat holder varmeværktøjet på arbejdstemperaturen. Få knopper, hård konstruktion, og modellerne i vores sortiment dækker typisk rør udvendige diametre fra 20 mm op til 110 mm.
Digital Socket Fusion Maskiner
Et LED- eller LCD-vindue viser den faktiske temperatur, så en installatør kan bekræfte indstillingen i stedet for at stole på den. Vores digitale modeller strækker sig fra 20 mm op til 200 mm.
Elektrofusionsmaskiner
Disse aktiverer modstandstråden støbt inde i en elektrofusionsfitting. Vi bygger både transformer-stil- og inverter-enheder, der dækker fittings fra små diametre op til 315 mm rør.
Bænke- og værkstedsmaskiner
Monteret på et arbejdsbord i stedet for at blive båret til røret, bruges disse til præfabrikation af spoler, gentagne små komponenter og træning.
Bænkgruppen fortjener en særlig omtale, fordi den så ofte bliver overset. A bænk socket fusion svejsemaskine lader en fabrikant bygge identiske konstruktioner på en jig, væk fra støj og støv fra et levende sted, og derefter bære den færdige spole til installationsstedet. Til gentaget arbejde som f.eks. stigrørssamlinger eller manifoldsæt betaler det sig normalt alene i konsistensen.
Butt fusion, hvor to rørender vender ud og presses mod en opvarmet plade, er en tredje familie, som vi i øjeblikket ikke fremstiller. Hvis dit projekt involverer HDPE-nettet med stor diameter, er det værd at vide, at udtrykket eksisterer, så du kan stille de rigtige spørgsmål til enhver leverandør, der tilbyder det sammen med stikkontakter og elektrofusionsudstyr.
Fusionscyklussen, trin for trin
Hver samling, hvad enten det er en 20 mm PP-R albue i en badeværelsesvæg eller et 250 mm PE T-stykke i en vandledning, følger samme grundrækkefølge. Maskinerne ændrer sig, værktøjerne ændrer sig, timingen ændrer sig, men det gør logikken ikke. Når en svejsning fejler, er det næsten altid et af disse trin, der blev forhastet.
1. Klip røret firkantet
Et skævt snit betyder en ujævn indføring, hvilket betyder en ujævn smeltning. Roterende fræsere og skraldefræsere udfører dette arbejde langt mere pålideligt end en håndsav, og de efterlader ingen plastikspåner inde i boringen.
2. Affas og afgrat enden
En affaset rørende glider ind i fittingen uden at skrabe smeltet materiale foran sig. Metriske og tomme affasningsværktøjer eksisterer netop, fordi rørstandarderne er forskellige mellem markederne.
3. Marker indstiksdybden
Hver fitting har en specificeret indføringsdybde. En måleblok eller et simpelt blyantmærke fjerner gætteriet og forhindrer installatører i at skubbe røret for langt eller ikke langt nok ind.
4. Rengør eller skrab overfladen
PE og mange polyolefinoverflader bærer et oxideret lag, der ikke smelter ordentligt sammen. Skrabning eller afskalning af den ydre hud er obligatorisk før elektrofusion og er god praksis før socket fusion på større diametre.
5. Opvarm begge overflader
Røret udvendigt og beslaget indvendigt opvarmes på samme matrice på samme tid. Temperatur, ikke tid, er den kontrollerede variabel her, hvorfor et stabilt varmeværktøj betyder så meget.
6. Deltag i én jævn bevægelse
Træk røret og fittingen af matricen og skub dem lige sammen uden at vride. Rotation under sammenføjningen forstyrrer smeltefronten og skaber en svag linje gennem fugen.
7. Hold, afkøl derefter
Hold leddet stille i det angivne tidsrum, og lad det så være. Køling er en del af svejsning, ikke en venteperiode, før arbejdet genoptages. At flytte en varm fuge er en af de mest almindelige måder at ødelægge en ellers perfekt svejsning på.
8. Undersøg resultatet
Se på svejsestrengen. En ensartet ring på begge sider af monteringsskulderen, uden huller, revner eller tegn på over-indsættelse, fortæller dig, at processen opførte sig, som den skulle.
Hvis du tager én ting fra denne liste, så lad det være trin syv. Vi har set installatører med fremragende teknik og velholdte maskiner miste led, blot fordi nogen lænede sig op ad en varm spole for at nå en værktøjstaske.
Socket Fusion eller Elektrofusion: Hvilken rute passer til jobbet
De to metoder producerer den samme form for permanent fuge, men de kommer dertil på forskellige måder. Socket fusion opvarmes udefra og ind ved hjælp af et varmeværktøj, der rører både røret og fittingen. Elektrofusion opvarmes indefra og ud og passerer strøm gennem en trådspole indlejret i selve fittingen.
| Aspekt | Socket Fusion | Elektrofusion |
|---|---|---|
| Kilde til varme | Eksternt varmeværktøj med matricer | Trådspole inde i beslaget |
| Typisk rørsortiment | 20 mm til 160 mm | 20 mm til 315 mm |
| Kraftbehov | Lavere, ofte omkring 600 W til 1200 W | Højere output, transformer eller inverter |
| Omkostninger pr. led | Lavere monteringsomkostninger | Højere monteringsomkostninger |
| Vigtigste kvalitet driver | Operatør timing og teknik | Maskinparametre og monteringsdata |
| Fungerer godt i | Åbne skyttegrave, stigrør, indendørs VVS | Tætte skyttegrave, store diametre, reparationer |
| Færdighed nødvendig | Moderat, let at undervise | Moderat, men mere parameterdisciplin |
| Typisk førstevalg til | PP-R vand- og varmeanlæg | Nedgravede PE-ledninger og distributionsnet |
Der er ingen universel vinder. En VVS-entreprenør, der kører 32 mm PP-R stigrør indendørs, vil næsten altid vælge muffesammensmeltning, fordi beslagene er billige, maskinen er let, og samlingen er hurtig. Et forsyningshold, der forbinder en 225 mm PE-gren til en strømførende hovedledning, vil vælge elektrofusion, fordi den har brug for mindre frigang omkring røret, og parametrene registreres af selve fittingen.
Øvre rør udvendig diameter dækket af typiske maskingrupper i vores sortiment
Håndholdt konstant temperatur
63 mm
Digital socket fusion
200 mm
Bænk fatning fusion
63 mm
Transformer elektrofusion
200 mm
Inverter elektrofusion
315 mm
Søjler viser den største rørdiameter, hver maskingruppe er designet til at arbejde med, ikke en anbefaling om at svejse ved grænsen hele dagen.
En praktisk note på toppen af hver serie: konstant svejsning ved en maskines maksimale diameter er sværere for varmeelementet og for operatøren. Hvis det meste af dit arbejde sidder tæt på loftet af en models kapacitet, giver det dig normalt en køligere kørende maskine og en længere levetid at flytte en størrelse op.
Temperaturkontrol: Den stille forskel mellem en god svejsning og et tilbagekald
Næsten alle fejltilstande, vi hører om fra marken, spores tilbage til temperaturen. Ikke indstillingen på urskiven, men hvad varmeværktøjet rent faktisk gør, mens installatøren arbejder, time efter time, i koldt vejr eller på en generator med ustabil spænding.
Hvorfor stabil varme betyder noget
Polyolefiner har et smalt vindue mellem "ikke smeltet nok" og "nedbrudt". Under vinduet interdiffunderer polymerkæderne ikke, og samlingen er svag fra dag ét. Over det oxiderer materialet, og svejsningen bliver skør. Et varmeværktøj, der driver med ti eller femten grader, kan flytte dig fra den ene fejltilstand til den anden uden nogen synlig advarsel på stedet.
Hvad skal man kigge efter på maskinen
Et varmeelement med en virkelig stabil kontrolsløjfe, en krop, der ikke overophedes under lange løb, matricer, der sidder rent på værktøjet, og en strømledning, der er lang nok til at nå arbejdet uden en forlængelse draperet hen over et vådt gulv. På digitale modeller en tydelig temperaturaflæsning, som en installatør kan se på armslængde.
En svejsning er en varmeopskrift, ikke en effektindstilling. Skivepositionen er kun nyttig, hvis værktøjet rent faktisk når og holder denne temperatur.
Dette er en af grundene til, at vi lægger så meget arbejde i temperaturstyringssystemet på vores socket fusion-maskiner. Det er ikke en glamourøs funktion, og den fotograferer ikke godt, men kunder, der har kørt med billigere udstyr, har en tendens til at bemærke forskellen i den første uge, især når de svejser kontinuerligt frem for i korte stød.
Valg af en smeltemaskine til dit projekt
Inden du sammenligner priser, skal du skrive svarene på disse spørgsmål ned. Det er vores erfaring, at de fleste ulykkelige køb kommer fra at springe et af dem over i stedet for at betale for meget eller for lidt.
- Rørmateriale. PP-R, PE-HD, PP, PVDF og PB har alle deres egne anbefalede parametre. Bekræft, hvad dit team rent faktisk installerer.
- Diameterområde. Se på de næste tolv måneder, ikke kun dagens job. At købe for den største kontrakt, du forventer, er normalt billigere end at købe to gange.
- Metode. Socket fusion, elektrofusion eller begge dele. Mange entreprenører ender med en af hver.
- Strømtilgængelighed. Enfaset lysnet, anlægsgenerator eller lange kabeltræk. Spændingskvaliteten betyder lige så meget som spændingsniveauet.
- Dokumentationsbehov. Hvis din klient beder om svejsejournaler, gør en maskine med et synligt digitalt temperaturdisplay den samtale meget lettere.
- Matrice og monteringsstandarder. Metrisk for det meste af Europa og Asien, tomme for andre markeder. Bekræft, at de matricer, du skal bruge, er tilgængelige.
- Support og reservedele. Varmeelementer, termostater og matricer er sliddele. Spørg hvor hurtigt de kan udskiftes.
Hvis dit arbejde ligger midt i sortimentet, er en digital socket fusion-maskine ofte det mest fleksible enkeltkøb, fordi den dækker små husholdningssamlinger og medium fordelerrør med det samme værktøj. Hvis du ønsker et gennemarbejdet eksempel på at matche en specifik model til et bestemt job, skrev vores team et længere stykke om at vælge den rigtige digitale socket-fusionsmaskine til dit projekt , herunder de spørgsmål, der er værd at stille en leverandør, før du forpligter dig.
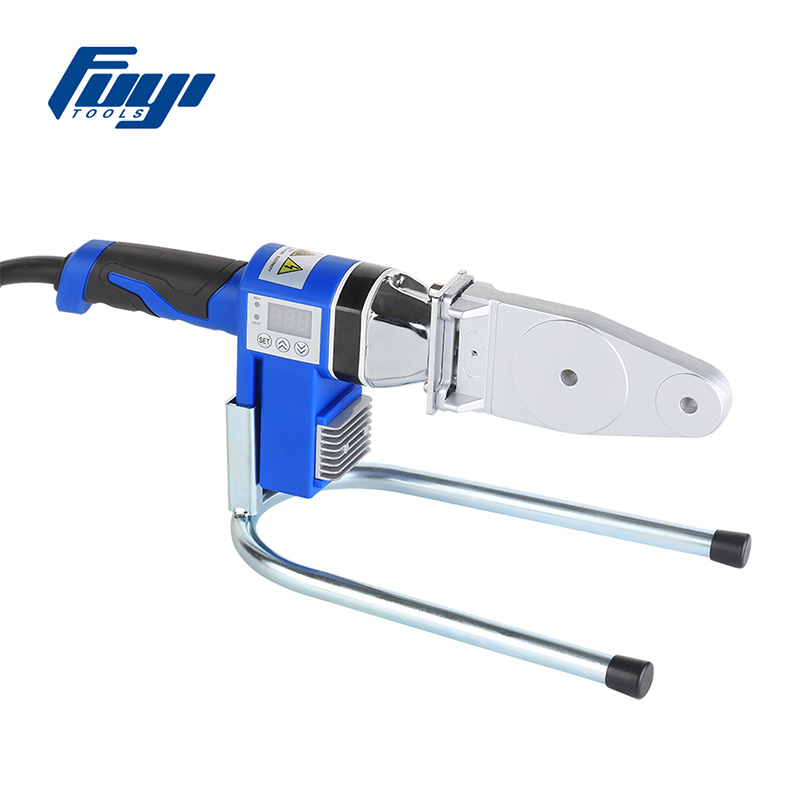
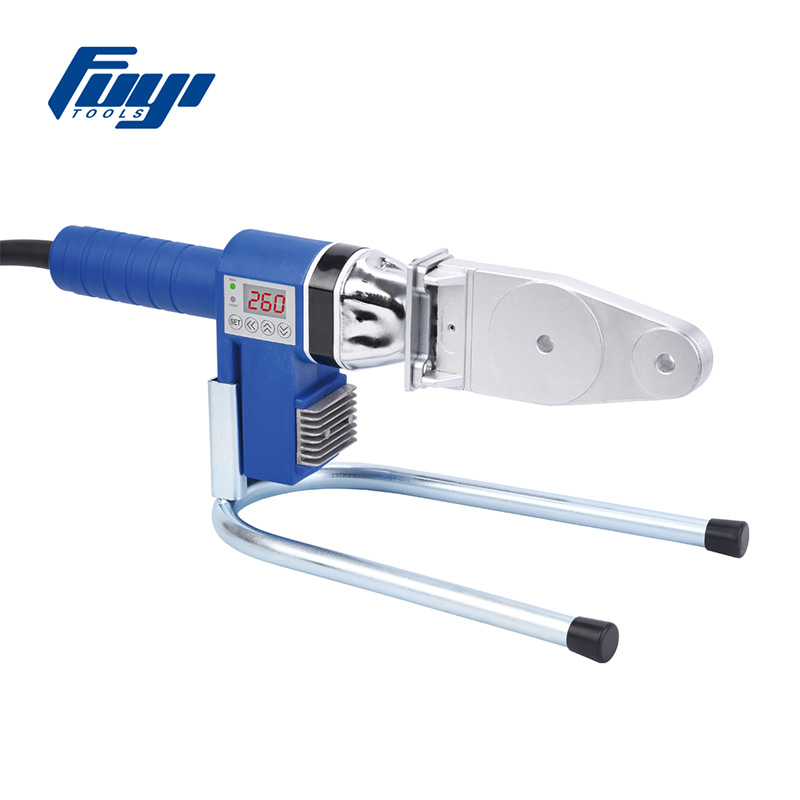
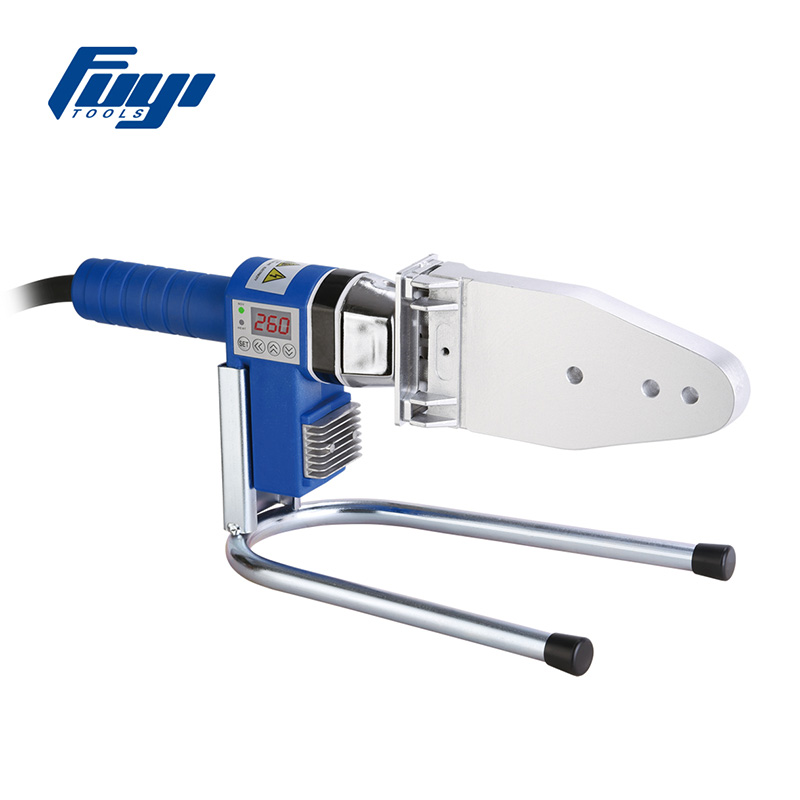
En model, der passer til rigtig mange entreprenører, er FYD63, en 63 mm digital socket-fusionsmaskine med LED-vinduestemperaturdisplay. Den dækker båndet på 20 mm til 63 mm, der dominerer indenlandsk og let kommerciel VVS, viser arbejdstemperaturen med et øjeblik og er let nok til at bære op ad en stige uden en anden tur.
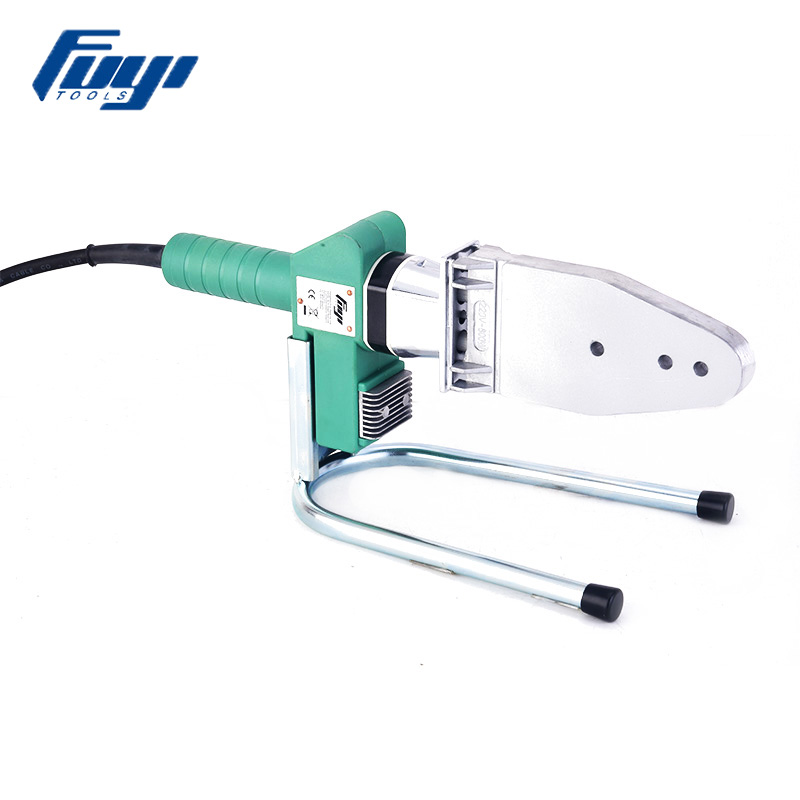
 FYD63 63mm Digital Socket Fusion svejsemaskine Dækker 20–63 mm PPR-rørforbindelser med LED-temperaturdisplay, digital kontrol og et bærbart design, der er velegnet til husholdnings- og lettere kommerciel VVS. Se produkt →
Hvis dit arbejde regelmæssigt går over 110 mm, skifter den afgørende faktor fra maskinen til metoden. Over ca. 160 mm bliver elektrofusion generelt det mere praktiske valg, og samtalen drejer sig om strømudgang og tilgængelighed af tilpasning frem for bærbarhed.
Værktøjet omkring maskinen: Hvor de fleste svejseproblemer starter
En installatør kan eje en fremragende smeltemaskine og stadig producere middelmådige samlinger, fordi svejsningen kun er så god som forberedelsen foran den. Værktøjet, der omgiver maskinen, er ikke tilbehør i dekorativ forstand. De er kvalitetskontrolsystemet.
Rørskærere
Roterende, skralde- og kraftig saks til firkantede snit uden deformation eller spåner inde i boringen.
Affasningsværktøj
Metriske og tomme versioner, der fjerner den skarpe kant fra rørenden, så den kommer rent ind i fittingen.
Elektrofusionsskrabere
Fjern det oxiderede ydre lag, der ellers ville sidde mellem røret og den smeltede fittingsoverflade.
Kold ringtang
Metriske og tomme versioner, der bruges ved arbejde med koldringbeslag og relaterede monteringstrin.
Reparation af stikkontakter
Til lapning af beskadigede eller utætte sektioner af en eksisterende ledning uden at udskifte et helt rørløb.
Hulsave og målepuder
Grenforbindelser og konsekvent markering af indføringsdybde, to små opgaver, der forårsager store problemer, når de udføres dårligt.
To af disse værktøjer tjener deres plads på hvert job, uanset rørstørrelsen. En god fræser og en god skraber mellem dem forhindrer flere fejl end nogen enkelt maskinopgradering.
 Elektrofusionsrørskraber til PP-R og PE rør Forbereder røroverflader op til Ø400 mm ved at fjerne snavs og oxidlag før elektrofusion, hvilket hjælper med at skabe ensartede, pålidelige samlinger i PP-R/PE-rørledninger. Se produkt →
Skrabning er det trin, som installatører oftest springer over, normalt fordi det føles som ekstra arbejde på en varm eftermiddag. Det er også det trin, der mest pålideligt adskiller en samling, der består en tryktest i dag, fra en, der stadig holder om fem år. En skraber, der passer ordentligt til røret og fjerner en ensartet barbering, tager sekunder pr. led.
 FYC-110 Skralde plastrørskærer Skraldefræser til PVC-, aluminiums- og plastrør med en rækkevidde på 3–75 mm og kompakt design til præcis, jævn skæring ved forskellige opgaver. Se produkt →
På skæresiden er en skraldefræser den ekstra pris værd, så snart du bevæger dig forbi små diametre, fordi den lader operatøren holde bladet firkantet i stedet for at tvinge det igennem. Deformerede rørender er en skjult kilde til ovalitet, og ovalitet er det, der gør en ligetil fatningssvejsning til en kamp.
Tilpasning af maskinen til materialet og stedet
Den samme maskine kan opføre sig meget forskelligt alt efter hvad der løber gennem røret og hvor røret bliver installeret. Tabellen nedenfor er et udgangspunkt for disse samtaler, ikke en erstatning for beslagsproducentens egne parametre.
| Materiale | Fælles ansøgning | Sædvanlig metode | Praktiske noter |
|---|---|---|---|
| PP-R | Varmt og koldt brugsvand, opvarmning | Socket fusion | Det meste arbejde ligger mellem 20 mm og 63 mm |
| PE-HD | Vandledninger, kunstvanding, distribution | Elektrofusion | Overfladeskrabning er vigtig før svejsning |
| PP | Industri- og proceslinjer | Socket fusion | Kontroller mediets kemiske kompatibilitet |
| PVDF og PB | Special- og højtemperaturlinjer | Socket fusion | Smal temperaturvindue, digital maskine foretrækkes |
| Enhver af ovenstående | Reparation af eksisterende ledning | Elektrofusion or repair sockets | Ofte hurtigere end at skære en hel rørsektion ud |
Stedets forhold betyder lige så meget som materielle. Vind trækker varmen væk fra et varmeværktøj og gør en åben rende til et virkelig svært sted at holde temperaturen. Regn og støv kommer på forberedte overflader. Spændingen falder, når en kompressor starter på samme forsyning. Ingen af disse er grunde til at opgive en metode, men de er grunde til at vælge en maskine med lidt frihøjde og til at træne besætningen i, hvad de skal gøre, når forholdene vender.
En vane, vi anbefaler til hvert installationsteam: svejs en testsamling i starten af hvert skift, skær den op og se på smeltemønsteret. Det tager fem minutter, og det fanger en drivende termostat, en beskadiget matrice eller en ny installatørs teknik, før den bliver nogens oversvømmede kælder.
Fra værksted til havn: Hvordan disse maskiner fremstilles og sendes
Vi fremstiller i Linpu Industrial Zone i Xiaoshan, Hangzhou, omkring tredive minutter fra Xiaoshan Lufthavn og inden for rækkevidde af både Ningbo og Shanghai-havnene. Den geografi er ikke en tilfældighed. De fleste af de maskiner, vi bygger, forlader landet, og at være tæt på havnene holder leveringstiderne forudsigelige for de distributører og importører, der køber hos os.
Hvad vi bygger
- Konstant temperatur og digitale socket fusionsmaskiner
- Bænk fatning fusion machines
- Transformer og inverter elektrofusionsmaskiner
- Værktøj til elektrofusionsarbejde, herunder skrabere og store fræsere
- Fræsere, affasningsværktøj, koldringtang, hulsave, målepuder
- Stikkontakter, studser, saddelfatninger og reparationsstik
Hvordan vi arbejder med købere
- Tilpasset service til OEM- og ODM-krav
- Metriske og tomme specifikationer for forskellige markeder
- Produktdokumentation tilgængelig for download
- Fabriksinformation og certifikater offentliggjort til gennemgang
- Understøttelse af engelsk, russisk og spansk sprog
- Seksten års eksportordrehåndtering
Vores designfilosofi er ret enkel: nøjagtig, hurtig, modulopbygget og nem at bruge. Modulært betyder mere, end det lyder. Når matricer, varmeelementer og håndtag er udskiftelige på tværs af en familie af maskiner, kan en distributør lagerføre færre reservedele, og en installatør kan udskifte en slidt del uden at sende hele værktøjet tilbage. Det betyder også, at en maskine købt til et diameterområde kan udvides senere i stedet for at blive udskiftet.
Vi beskriver vores mål på en måde, som nogle marketingafdelinger nok ville blødgøre, men vi foretrækker at holde det direkte: Hvis et værktøj hjælper en professionel med at afslutte jobbet hurtigt, komfortabelt og rentabelt og komme hjem til tiden, så er det bygget på den rigtige måde. Den standard sidder bag hver maskine, der forlader værkstedet.
Ofte stillede spørgsmål om smeltemaskiner
Hvad er forskellen mellem en smeltemaskine og en svejsemaskine?
I plastrør beskriver de to udtryk det samme udstyr. Fusing er ganske enkelt industriens måde at beskrive smeltning og sammenføjning af termoplastiske rør og fittings på, så en smeltemaskine og en plastrørsvejsemaskine er det samme værktøj.
Hvilken størrelse maskine skal jeg bruge til 63 mm PP-R rør?
En maskine med et arbejdsområde på 20 mm til 63 mm dækker denne diameter komfortabelt. Hvis du også forventer arbejde op til 110 mm, så se på en model som FYF110 eller en digital enhed i samme familie, så du ikke køber to gange inden for et år.
Kan jeg bruge en socket fusion maskine på PE-rør?
Ja, muffesammensmeltning bruges på PE-rør inden for det diameterområde, som maskinen understøtter. Forberedelse betyder mere end med PP-R, fordi PE udvikler et oxideret overfladelag, som skal fjernes før opvarmning.
Hvor længe skal jeg holde en joint, før jeg slipper den?
Det afhænger af diameter og vægtykkelse, og tallene stammer fra fittings- eller rørproducentens parametre. Reglen, der aldrig ændres, er, at køling er en del af svejsningen, så samlingen skal stå uforstyrret i hele køletiden, ikke kun holdetiden.
Har jeg brug for forskellige matricer til metriske og tomme rør?
Ja. Nominelle størrelser ligner hinanden, men de faktiske udvendige diametre er forskellige, så metriske og tomme systemer bruger forskellige matricer og forskellige affasningsværktøjer. Vi fremstiller begge versioner af denne grund.
Er elektrofusion bedre end socket fusion?
Hverken er universelt bedre. Elektrofusion giver fordele for store diametre, nedgravede netledninger og indelukkede grøfter. Socket fusion er normalt hurtigere og billigere til indendørs arbejde med lille og medium diameter. Mange entreprenører beholder en af hver.
Fikseringsmaskiner er et af de få stykker entreprenørudstyr, hvor operatørens vaner betyder lige så meget som værktøjets specifikation. En velbygget maskine med stabil temperaturstyring giver en god installatør den konsistens, de har brug for, og giver en mindre erfaren installatør en margin for fejl, mens de lærer. Den kombination er det, der holder leddene i gang i årtier snarere end sæsoner.
Hvis du vælger udstyr til et projekt, er det mest nyttige, du kan gøre, at tage udgangspunkt i røret: materiale, diameter, metode og stedets forhold. Alt andet, fra strømudgang til matricens tilgængelighed, følger af disse fire svar. Og hvis du gerne vil have en anden mening om en specifik konfiguration, vil vores team gerne tale det igennem med de faktiske tal foran os.
Relaterede produkter
 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
