
Hjem / Nyheder / Industri nyheder / Flammehæmmende polypropylen: Additiver, klassificeringer og svejsepraksis
Industri nyheder
Nov 02,2026
Flammehæmmende polypropylen: Additiver, klassificeringer og svejsepraksis
Flammehæmmende polypropylen er, hvad du får, når du tager en af de mest alsidige, kemikaliebestandige og overkommelige termoplaster på markedet og fjerner dens største svaghed: den brænder. På en rigtig arbejdsplads møder du dette materiale i rør, kabelkanaler, elektriske huse, ventilationsdele og i stigende grad i rør- og fittingssystemer, hvor brandydelsen er skrevet ind i specifikationen.
Vi bygger fusionssvejseudstyr til PP-R og PE-rør, så vi bruger meget tid på at se, hvordan forskellige polypropylenkvaliteter opfører sig under varme. Flammehæmmende kvaliteter opfører sig ikke som det ufyldte materiale, de fleste installatører er vant til, og den forskel er værd at forstå, før nogen drejer på en temperaturvælger.
Hvorfor polypropylen har brug for flammehæmmere
Polypropylen har et begrænsende iltindeks på omkring 18 procent. Da almindelig luft indeholder omkring 21 procent ilt, har almindelig PP ingen problemer med at opretholde en flamme under normale forhold. Det brænder også med kraftige dryp og efterlader næsten ingen forkulning, hvilket betyder, at det smeltede materiale kan bære ild nedad og sidelæns. Ufyldt PP lander normalt et sted omkring HB eller V-2 i en UL 94-test; at nå V-0 kræver normalt tilsætningsstoffer.
Det er grunden til, at flammehæmmende polypropylen eksisterer som en separat familie af forbindelser. Det dukker op i elektriske og elektroniske komponenter, stik og apparatdele, kabelbeskyttelse, batterihuse til e-mobilitet, autodele under motorhjelmen og konstruktionsprofiler. Det er værd at være præcis her: Et PP-R drikkevandsrør er normalt ikke flammehæmmende, fordi væsken indeni klarer brandbelastningen. FR-kvaliteterne har en tendens til at optræde i rør, kanaler, beklædning og lignende dele, hvor selve plastikken er blotlagt.
De vigtigste flammehæmmende systemer til PP
Der er ikke noget entydigt svar på, hvordan PP gøres brandsikker. Forskellige kemier angriber problemet i forskellige forbrændingsfaser, og de fleste kommercielle forbindelser kombinerer to eller tre af dem.
| System | Hovedmekanisme | Typisk læsning | Praktiske noter |
|---|---|---|---|
| Bromerede forbindelser med antimontrioxid | Gasfase radikal opfangning | 15-25 % | Meget effektiv, lav belastning; producerer røg og ætsende gasser |
| Fosforbaseret (APP, fosfinater) | Char dannelse i den kondenserede fase | 20-30 % | Lav røg, fungerer godt med glasfyldte kvaliteter |
| Nitrogen- og melaminforbindelser | Gasfortynding plus char-fremme | 15-25 % | Normalt parret med fosfor for synergi |
| Intumescent systemer | Hævelsesbarriere | 25-35 % | Fremragende i tykke sektioner; fugtfølsom |
| Mineralske fyldstoffer (ATH, MDH) | Endoterm nedbrydning, vandafgivelse | 40-60 % | Billig og lav røg; tung, svækker mekanik |
| Nanokompositter (nanoclay) | Char forstærkning | 3-5 % | Sjældent tilstrækkelig alene; bruges som synergist |
Indlæsningskolonnen betyder mere, end den ser ud. Enhver af disse tilsætningsstoffer erstatter en del af polymeren, så densiteten stiger, slagstyrken falder normalt, og smelten opfører sig anderledes. En forbindelse, der når V-0 ved 25 procent additivbelastning, er ikke det samme materiale, mekanisk eller termisk, som ren PP.
Halogenfri systemer er der, hvor markedet bevæger sig
Restriktioner på bromerede og klorerede tilsætningsstoffer i elektrisk udstyr har sammen med bekymringer om røgætsning i tunneler, datacentre og offentlige bygninger skubbet udviklingen hen imod halogenfri løsninger. Fosfor-nitrogen og opsvulmende pakker dominerer nu mange produktspecifikationer, og mineralfyldte kvaliteter forbliver populære, hvor omkostninger og røgtæthed betyder mest.
Afvejningen er reel. Halogenfrie forbindelser har generelt behov for højere additivbelastning, hvilket betyder højere densitet, lavere forlængelse og mere følsomhed over for fugt. De har også en tendens til at koste mere per kilo. For en specificator er øvelsen normalt at finde den laveste belastning, der stadig består den krævede brandtest med margin, snarere end at jagte den højeste tilgængelige rating.
Hvordan flammehæmmere ændrer måden, hvorpå FR-PP svejses
Det er den del, der overrasker folk. Et flammehæmmende PP-rør eller -fitting er ikke blot en PP-del med en brandklassificering. Tilsætning af 20 til 60 procent mineral- eller fosforbaseret fyldstof ændrer smelteviskositet, termisk ledningsevne og temperaturvinduet, hvor materialet kan behandles sikkert.
Tre konsekvenser viser sig i marken. For det første skal varmeopblødningstiderne ofte justeres, fordi fyldte forbindelser ikke smelter og flyder på nøjagtig samme måde som ufyldt PP. For det andet er det acceptable behandlingsvindue smallere: Overophedning kan nedbryde en del af additivpakken, frigive flygtige eller sure stoffer og efterlade hulrum eller en sprød svejselinje. For det tredje er fugtfølsomheden højere, så opbevaring og tørring betyder mere end de gør for standard PP-R.
Den praktiske regel er enkel: Kopier aldrig svejseparametre fra et uudfyldt PP-R-job til en FR-kvalitet. Spørg sammensætningen eller rørleverandøren om deres anbefalede opvarmningstemperatur, opvarmningstid og afkølingstid, og bekræft derefter disse tal med prøvesvejsninger, før produktionsarbejdet begynder. Hvis du ønsker en gennemgang af fælles kvalitetskontrol, er vores guide til bedste praksis for en stærk og lækagefri muffesmeltesvejsning dækker samme grund for standard PP-systemer.
Forberedelse er der, hvor de fleste FR-PP-led er vundet eller tabt
Flammehæmmende forbindelser tolererer forurening dårligt. Fyldspartikler og additivrester, der sidder på en røroverflade, smelter ikke sammen i samlingen, og ved elektrofusionsarbejde skal det oxiderede lag frigøres helt. Skær røret firkantet over med en ordentlig fræser frem for en sav, der efterlader grater, skrab den fulde indstiksdybde umiddelbart før svejsning, affase enden, så den kommer ind i fittingen uden barberingsmateriale, og marker indstiksdybden, så du kan se, at røret ikke har bevæget sig under opvarmningen.
Vores udvalg af plastrørskærere dækker alt fra lette roterende fræsere til kraftige skraldemodeller, så du kan tilpasse værktøjet til vægtykkelsen i stedet for at tvinge én fræser til at udføre hvert arbejde.
 FYETS200 og FYETS400 elektrofusionsrørskrabere Roterende skrabere til klargøring af plastrør op til Ø400 mm før elektrofusion, med justerbare patroner og en orbital klingeholderarm. Se produkt →
Hold også varmeflader og skraberblade rene. Brændte rester fra en tidligere svejsning overføres direkte til den næste samling, og på fyldte forbindelser opbygges resterne hurtigere, end de fleste besætninger forventer.
Udstyrsvalg, der hjælper dig med at holde vinduet
Fordi FR-kvaliteter giver dig mindre plads til fejl, betyder det udstyr, du vælger, mere, end det gør på standard PP-R. En maskine med et tydeligt digitalt temperaturdisplay lader operatøren se, hvad værktøjet rent faktisk laver, i stedet for at stole på et urmærke, og stabil temperaturholding holder på hinanden følgende svejsninger ensartede gennem et langt skift.
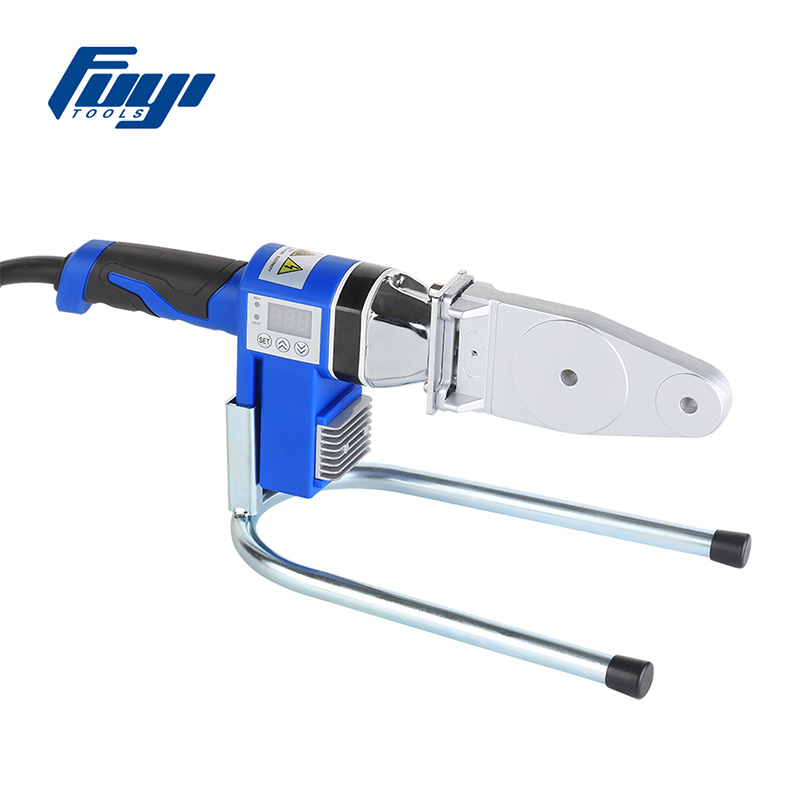
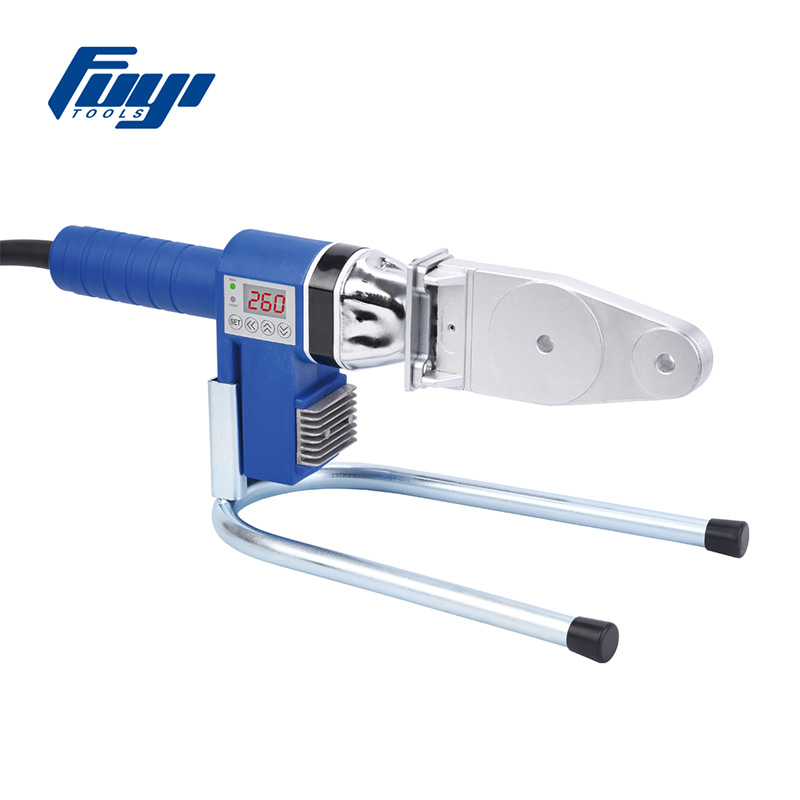
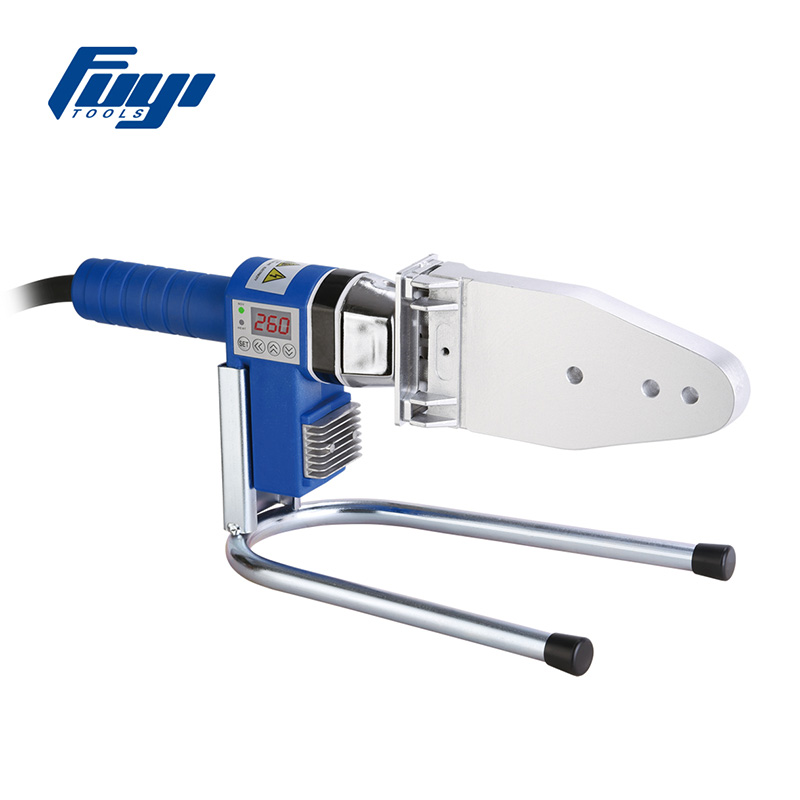
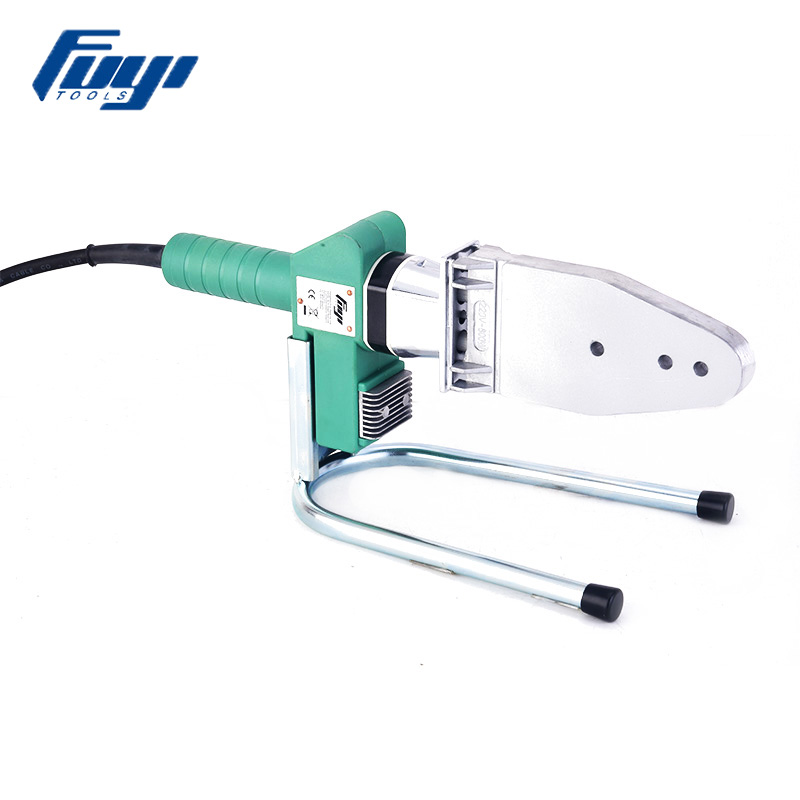
Til dagligt installationsarbejde på små og mellemstore diametre er en digital enhed i 20-63 mm klassen en fornuftig arbejdshest. Det giver dig et læsbart sætpunkt, gentagelige opvarmningscyklusser og tilstrækkelig kontrol til at følge en sammensat leverandørs parametre uden gæt.
 FYD63 Digital Socket Fusion svejsemaskine til PPR rør En 20–63 mm digital socket-fusionsenhed med LED-temperaturdisplay og automatisk kompensation, velegnet til dagligt PPR-installationsarbejde med små og mellemstore diameter. Se produkt →
Elektrofusion til større diametre
Hvor diametre vokser, eller hvor der simpelthen ikke er plads til at svinge et socket fusion-værktøj, bliver elektrofusion den praktiske mulighed. Armaturet bærer sit eget varmeelement og maskinen leverer en styret strøm i en fastsat tid, som passer til nedgravede ledninger, reparationsarbejder og samlinger i tætte rende. På FR-PP-systemer er dette ofte den mere tilgivende vej, fordi varmen genereres inde i armaturet i stedet for at blive overført gennem en varmeflade.
 20–315 mm inverter elektrofusionssvejsemaskine til plastrør Forbinder PP-R-, PP- og HDPE-rør fra 20 til 315 mm med kontrolleret udgang, anvendelig til større diametre, reparationer og samlinger i tætte grøfter. Se produkt →
En kort felttjekliste for flammehæmmende PP
- Bekræft, at røret eller fittingen er en brandhæmmende kvalitet, og få leverandørens svejseparametre på skrift.
- Genbrug ikke PP-R-indstillinger; fyldte forbindelser har brug for deres egne opvarmnings- og afkølingstider.
- Opbevar FR-rør og fittings tørt, og hold dem indpakket indtil brug.
- Klip firkantet, skrab den fulde indstiksdybde, affase enden og marker dybdelinjen.
- Kontroller svejsemaskinens faktiske temperatur i stedet for at antage, at skiven er nøjagtig.
- Svejs en prøvesamling ved starten af hvert skift, og inspicér svejsestrengen, før du fortsætter.
Flammehæmmende polypropylen løser et reelt problem, og det gør det med en familie af additivsystemer, der hver har deres egne styrker og straffe. Den ene ting, den ikke gør, er at opføre sig som almindelig PP, når der først påføres varme. Behandl det som sit eget materiale, følg sammensætningsleverandørens parametre, hold fugefladerne ægte rene, og brug udstyr, der lader dig se og holde den temperatur, du har indstillet. Den kombination er det, der gør et brandklassificeret rørsystem til et lækagefrit.
Relaterede produkter
 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
