
Hjem / Nyheder / Industri nyheder / ECTFE Plastic Guide: Egenskaber, applikationer og fusionssvejsetips til rørprofessionelle
Industri nyheder
Oct 26,2026
ECTFE Plastic Guide: Egenskaber, applikationer og fusionssvejsetips til rørprofessionelle
ECTFE-plast får sjældent det søgelys, som PTFE eller PVDF nyder godt af, men alligevel holder det stille og roligt sit stand i nogle af de hårdeste servicemiljøer i moderne industri. Hvis dit arbejde involverer aggressive kemikalier, højrente proceslinjer eller fluorpolymerrør, der skal skæres, monteres og samles på stedet, er ECTFE et materiale, der er værd at forstå ordentligt.
Vi fremstiller rørsvejseudstyr og de værktøjer, der understøtter det, så vores opmærksomhed har en tendens til at sidde ved samlingen i stedet for kun ved databladet. Denne vejledning dækker, hvad ECTFE-plast er, hvor det yder bedst, hvordan det kan sammenlignes med de fluorpolymerer, du allerede kender, og hvad alt det betyder, når tiden er inde til at forberede og svejse den.
Hvad ECTFE plast faktisk er
ECTFE står for ethylen-chlortrifluorethylen. Det er en semi-krystallinsk termoplastisk fluorpolymer, bygget som en alternerende copolymer af ethylen og chlortrifluorethylen i nogenlunde lige store forhold. Den struktur forklarer det meste af dens opførsel: Fluor og klor i kæden leverer kemisk resistens, mens ethylensegmenterne bidrager med mekanisk sejhed og, altafgørende, smelteforarbejdelighed.
Det sidste punkt adskiller ECTFE fra PTFE. ECTFE kan ekstruderes, sprøjtestøbes, rotationsstøbes og termisk svejses, hvilket gør det praktisk til rør, plade, fittings, ventilforinger og belægninger frem for til pakninger og sintrede former alene. Det når markedet som harpikspellets, som belægningspulver og som færdige rør, plader og støbte komponenter.
Et overblik over nøgleegenskaber
Hver karakter er formuleret lidt forskelligt, så behandl nedenstående figurer som et generelt billede frem for en specifikation. Din harpiksleverandørs datablad vinder altid.
| Ejendom | Typisk adfærd |
|---|---|
| Kemisk make-up | Skiftende ethylen og chlortrifluorethylen copolymer |
| Smeltepunkt | Omkring 240 °C |
| Tæthed | Omtrent 1,68 g/cm³ |
| Servicetemperatur | Cirka -76 °C til 150 °C |
| Kemisk resistens | Stærke syrer, baser, oxidationsmidler og klorerede opløsningsmidler |
| Permeabilitet | Meget lav til gasser, dampe og fugt |
| Antændelighed | Selvslukkende, UL 94 V-0 i typiske kvaliteter |
| Behandling | Ekstrudering, sprøjtestøbning, rotationsstøbning, smeltesvejsning |
To rækker afgør normalt, om ECTFE er det rigtige svar til et projekt: kemikalieresistens og driftstemperatur. Modstandsprofilen er bred nok til, at ECTFE kan klare koncentrerede kaustiske opløsninger og oxiderende syrer, der generer andre fluorpolymerer, mens loftet på omkring 150 °C holder det under perfluoralkoxyfamilien.
Hvor ECTFE Plastic fortjener sit hold
- Kemisk behandling: foringer til tanke, søjler og scrubbere, plus ventiler, pumper, rør, fittings og skueglas, der ser aggressive medier.
- Højrenheds- og halvlederarbejde: komponenter, der har brug for lavt ekstraherbare, lav permeabilitet og en overflade, der renser pålideligt.
- Farmaceutisk og fødevarehåndtering: barriereegenskaber og kemisk inerthed for procesudstyr og overførselslinjer.
- Tråd og kabel: kappe og isolering, hvor lav røg, flammemodstand og kemisk holdbarhed betyder noget.
- Belægninger: pulverpåførte og rotomstøbte foringer, der beskytter stålbeholdere, fastgørelseselementer og pumpehjul mod korrosion og slid.
- Generelle industrielle dele: filterhuse, våde lejer og slidbestandige komponenter.
Det, der binder disse sammen, er et behov for holdbarhed i kontakt med noget ubehageligt, ved en temperatur, der ville besejre polyethylen eller polypropylen. Det er også derfor, at rørfabrikanter med baggrund i PE og PP-R ofte finder sig i at arbejde med ECTFE og dets pårørende.
ECTFE Sammenlignet med PVDF, PTFE og PFA
| Materiale | Smeltebearbejdelig | Typisk serviceloft | Hvor det skiller sig ud | Husk |
|---|---|---|---|---|
| ECTFE | Ja | Omkring 150 °C | Stærke baser og oxiderende syrer, lav permeabilitet, god slidstyrke | Lavere temperaturloft end PFA eller PTFE |
| PVDF | Ja | Omkring 150 °C | Stiv, stærk, bredt tilgængelig i rør og fittings | Mere sårbar over for stærke baser og nogle polære opløsningsmidler |
| PTFE | Nej, sintret | Omkring 260 °C | Bredeste kemisk resistens, meget lav friktion | Ikke smeltesvejset; forbundet med pakninger, flanger eller foringer |
| PFA | Ja | Omkring 260 °C | Høj renhed kombineret med høj temperaturbestandighed | Koster mere og er blødere end ECTFE |
Hvis servicetilstanden er ætsende eller stærkt oxiderende, kanter ECTFE ofte forbi PVDF. Hvis du har brug for det højeste temperaturloft uanset omkostninger, overtager PFA eller PTFE. Alt andet er en forhandling mellem temperatur, kemikalieblanding, mekanisk belastning og budget.
Tilslutning til ECTFE Plastic: What Matters at the Joint
ECTFE-rør og fittings forbindes normalt ved stødsvejsning eller infrarød svejsning frem for muffesammensmeltning, og samlingsparametrene kommer fra harpiks- og rørleverandøren. Socket fusion er mere almindelig i PVDF-systemer. Alligevel gælder de samme discipliner på tværs af dem alle: rene overflader, den korrekte opvarmningstemperatur, de korrekte opholds- og afkølingstider og ingen bevægelse, mens fugen stivner.
Det betyder udstyr med ægte justerbar, repeterbar temperaturkontrol frem for en skive med optimistiske markeringer. En maskine, der holder sit sætpunkt over en lang arbejdsdag, giver dig en svejsning, du kan forsvare, især på en fluorpolymer, hvor forarbejdningsvinduet er smallere end det er for polyethylen. Det er et tema, vi ofte vender tilbage til, og derfor har vi skrevet en kort guide om hvordan man vælger den rigtige socket fusion svejsemaskine til forskellige materialekrav .
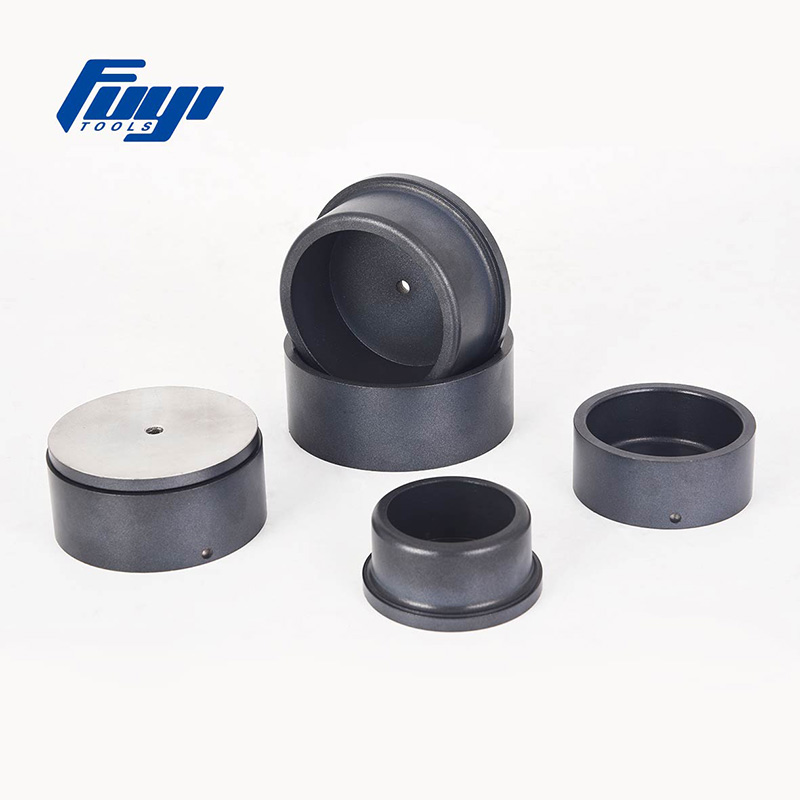 FYDLL110 Bærbar Socket Fusion svejsemaskine til PE, PP, PVDF, PB Digital, bærbar muffesvejser med justerbar temperatur og 220–260°C område, velegnet til PE, PP, PVDF og PB rørsamlinger. Se produkt →
Maskiner bygget til PVDF-, PE- og PP-arbejde viser, hvordan en kontrolleret opvarmningscyklus ser ud i praksis, og den erfaring bærer med sig, når man flytter til et nyt materiale.
Temperaturkontrol er ikke til forhandling
Kør en fluorpolymer for varm og du risikerer nedbrydning, misfarvning og dampe du ikke ønsker på et værksted. Kør det for koldt, og du får et led, der ser acceptabelt ud og svigter stille og roligt under pres. Det smalle bånd mellem disse to resultater er grunden til, at et kalibreret varmeværktøj og en digital skærm betyder mere her end på en standard PE-linje.
Overfladeforberedelse bestemmer svejsningen, før du starter
ECTFE har en lav overfladeenergi, så forurening, støv, fugt og det oxiderede lag efterlades ved at skære alt arbejde imod dig. Skær firkantet, afgrat, og skrab eller slib derefter svejsezonen umiddelbart før opvarmning. Et lille sæt af værktøjer til overfladebehandling dækker det meste af arbejdet på stedet.
 FYEPS400 Elektrofusionsrørskraber til HDPE, PP-R og PP Professionelt skrabeværktøj til klargøring af plastrøroverflader op til Ø 400 mm før elektrofusion, kompatibelt med HDPE, PP-R og PP materialer. Se produkt →
En praktisk tjekliste, før du svejser ECTFE
- Bekræft rør- og fittingskvaliteten med din leverandør, inklusive pigment eller additiv, der ændrer svejseparametre.
- Bekræft varmeværktøjets temperatur med en kalibreret overfladesonde, ikke maskinens display alene.
- Skær røret firkantet og afgrat; et vinklet snit skaber en ujævn perle og et forudsigeligt svagt punkt.
- Skrab eller slib svejsezonen for at fjerne det oxiderede lag, og hold det derefter rent og tørt.
- Støt begge ender, så intet flytter sig under opvarmning, sammenføjning eller afkøling.
- Respekter den fulde afkølingstid; frigivelse af en fluorpolymerfuge tidligt er, hvordan lækager begynder.
- Registrer de anvendte parametre - rørstørrelse, temperatur, opvarmnings- og afkølingstider - så den næste samling kan gentages.
Hvor vi passer ind
Hangzhou Fuyi Tools har brugt 16 år på at bygge rørfusionsudstyr og værktøjet omkring det, fra konstant temperatur og digitale socket-fusionsmaskiner til elektrofusionsmaskiner i transformer- og inverter-stil. Ved siden af dem sidder de mindre emner, der bestemmer kvaliteten af en samling: fræsere, affasningsværktøj, koldringstang, målepuder og skrabere.
Til værkstedsfremstilling, hvor spoler præfabrikeres, før de nogensinde når stedet, gør en fast enhed en reel forskel for konsistens og tempo, fordi operatøren ikke kæmper mod tyngdekraften og et rør i bevægelse på samme tid.
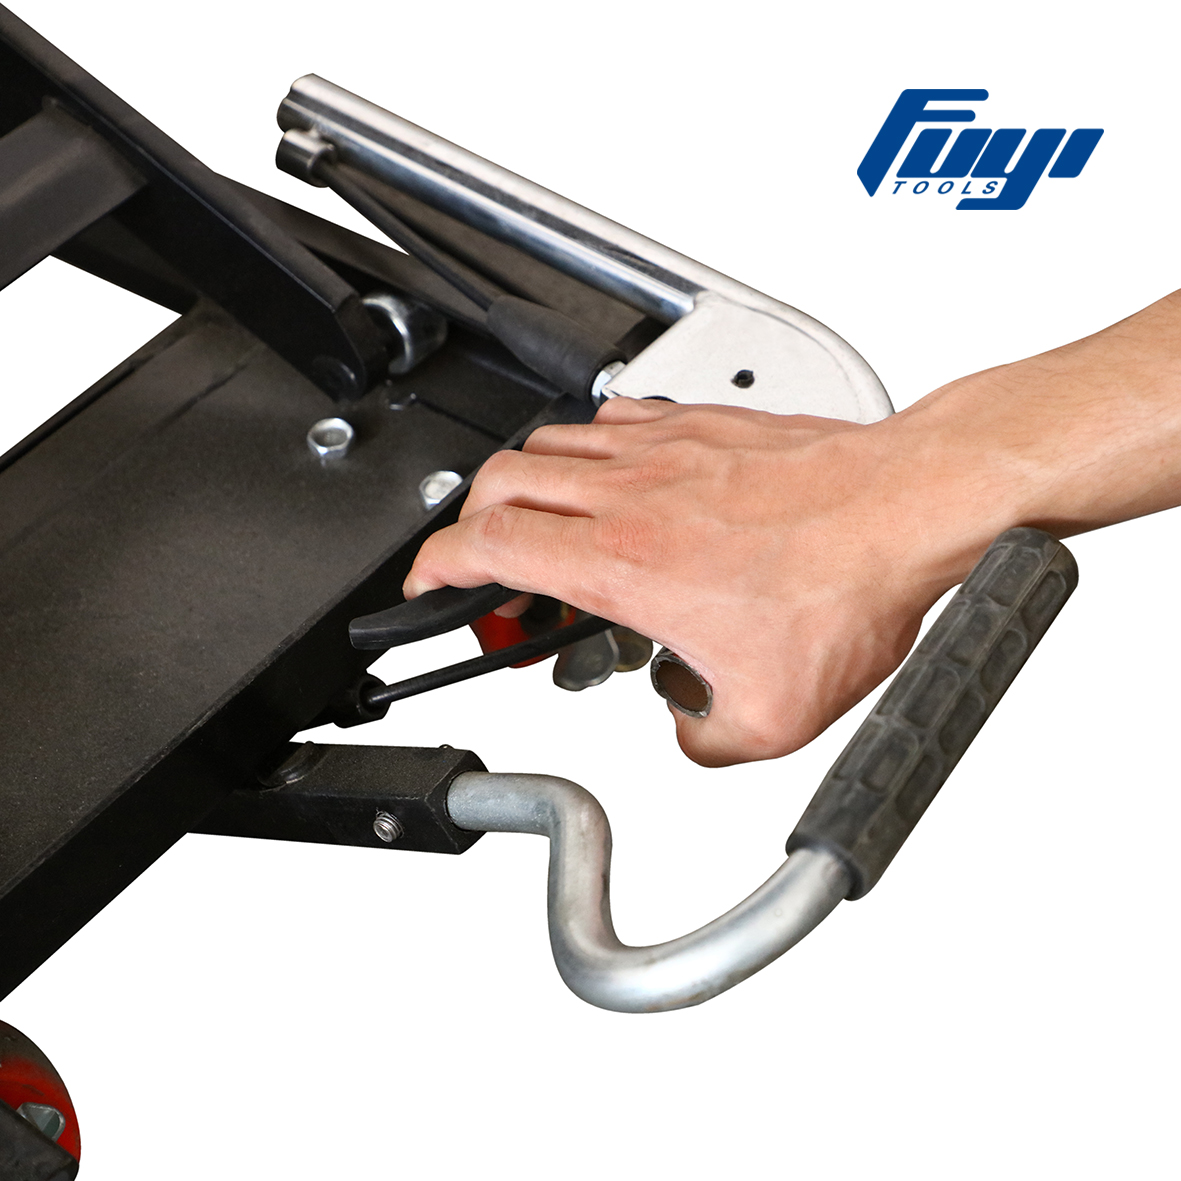 Bench Socket Fusion svejsemaskine 50-160MM med elevator Bænkmonteret muffesvejser med elevator og rørholder, til PP-R, HDPE, PB og PP rør fra 32 mm til 160 mm. Se produkt →
Hvis du allerede kører PE- og PP-R-udstyr, er skridtet op til fluorpolymerer mest et spørgsmål om parametre, tålmodighed og ren forberedelse frem for en helt ny handel.
Uanset om du allerede kører fluorpolymer-linjer eller flytter ind i dem fra PE og PP-R, ændres det grundlæggende ikke: Kend materialet, styr temperaturen, klargør overfladen og lad fugen køle af. ECTFE-plast belønner den disciplin med lang, stille service på steder, hvor meget lidt andet varer.
Hvis du gerne vil tale gennem en specifik applikation, hjælper vores team gerne med at matche den rigtige maskine og værktøj til det rør og det materiale, du kører.
Relaterede produkter
 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
