
Hjem / Nyheder / Industri nyheder / 2 tommer HDPE-rør: samlingsmetoder, værktøjer og bedste praksis for installatører
Industri nyheder
Oct 19,2026
2 tommer HDPE-rør: samlingsmetoder, værktøjer og bedste praksis for installatører
Når du kører en vandledning, en vandingsledning eller en kabelkanal, rammer et 2 tommer HDPE-rør ofte det søde punkt mellem strømningskapacitet og håndteringsvenlighed. Den er let nok til, at én person kan bære i spoler, men alligevel stærk nok til at håndtere tryk og jordbevægelse, når den er installeret korrekt. I denne guide deler vi, hvad vi har lært af mange års byggeværktøj til HDPE og PP-R rørarbejde, så du kan vælge den rigtige metode og undgå de små fejl, der fører til utætheder.
Hvad er et 2" HDPE-rør?
I dagligdags samtaler kan "2 tommer HDPE-rør" betyde en af to ting. Det kan referere til et rør lavet til IPS-dimensioner (Iron Pipe Size), hvor den udvendige diameter er 2,375 tommer (60,3 mm). Det kan også betyde et metrisk rør med en udvendig diameter på 63 mm, som er den nærmeste metriske ækvivalent og også kaldes 2 tommer. Begge er almindelige i HDPE-systemer, men fittings og fusionsværktøjer skal matche den faktiske udvendige diameter.
HDPE-rør sælges i forskellige trykklasser, normalt defineret af dets SDR (Standard Dimension Ratio). Et lavere SDR-tal betyder en tykkere væg og en højere trykklassificering. Tabellen nedenfor viser typiske dimensioner for disse to "2 tommer" rør.
| Nominel størrelse | Udvendig diameter | Fælles SDR | Ca. Vægtykkelse | Typisk sammenføjningsmetode |
|---|---|---|---|---|
| 2 tommer IPS | 2,375 tommer (60,3 mm) | SDR 11 | 5,5 mm | Socket fusion, elektrofusion |
| 2 tommer IPS | 2,375 tommer (60,3 mm) | SDR 17 | 3,5 mm | Socket fusion, elektrofusion |
| 2 tommer metrisk | 63 mm | SDR 11 | 5,7 mm | Socket fusion, elektrofusion |
| 2 tommer metrisk | 63 mm | SDR 17 | 3,7 mm | Socket fusion, elektrofusion |
Før du køber fittings eller planlægger en svejsning, skal du måle den udvendige diameter med en skydelære eller kontrollere rørprintlinjen. Et 60,3 mm rør og et 63 mm rør ligner hinanden, men de har brug for forskelligt smelteværktøj.
Almindelige anvendelser af 2 tommer HDPE-rør
Fordi det er fleksibelt, korrosionsbestandigt og nemt at forbinde, dukker 2 tommer HDPE-rør op i mange opgaver. Her er nogle af de mest almindelige, vi ser:
- Bolig- og kommunale vandforsyningsledninger, hvor der er behov for et pålideligt, frost-tolerant rør.
- Vandingsledninger og sideledninger til gårde, haver og landskaber.
- Mineafvandings- og gylleledninger, der kræver slidstyrke.
- Kabel- og ledningsbeskyttelse til elektriske eller fiberoptiske strækninger.
- Geotermiske jordsløjfer og varmepumpeanlæg.
- Midlertidige omfartsledninger på byggepladser.
I de fleste af disse applikationer er røret forbundet ved varmesmeltning. Det skaber en monolitisk, lækagefri forbindelse, der er stærkere end selve røret, når proceduren følges korrekt.
Sammenføjningsmetoder til 2" HDPE-rør
Der er tre hovedmåder at forbinde 2 tommer HDPE-rør på: muffesammensmeltning, elektrofusion og mekanisk sammenføjning. Hver har en plads, afhængigt af arbejdspladsen, rørstørrelsen og det tilgængelige udstyr.
Socket Fusion Welding
Socket fusion er den mest almindelige metode til HDPE-rør med lille og medium diameter. Et varmeværktøj opvarmer ydersiden af rørenden og indersiden af fittingsmuffen på samme tid. Derefter skubbes røret ind i fittingen og holdes, indtil samlingen afkøles. Til 2 tommer rør er socket fusion hurtig, bærbar og økonomisk. Nøglen er at bruge det korrekte opvarmningsværktøj, sikre at røret og fittingen er rene og følge de anbefalede opvarmnings- og afkølingstider.
Elektrofusionssvejsning
Elektrofusion bruger en fitting med en indlejret varmetråd. En elektrofusionsmaskine tilfører strøm til tråden, som smelter plastikken omkring samlingen. Denne metode er fremragende til trange rum, til reparationer og til sammenføjning af rør, der allerede er i renden. Hvis du ønsker at forstå processen mere detaljeret, kan du læse vores artikel om arbejdsmekanisme for elektrofusionssvejsning forklarer, hvordan ledningen og plastikken interagerer. Elektrofusionsfittings koster mere end fatningsfittings, men de kan spare tid på komplekse opgaver.
Mekanisk sammenføjning
Mekaniske koblinger, flanger og kompressionsfittings er også tilgængelige til 2 tommer HDPE-rør. De er nyttige, når du har brug for en midlertidig forbindelse, når du forbinder dig med et eksisterende system, eller når termisk fusion ikke er praktisk. Men mekaniske samlinger er afhængige af pakninger eller O-ringe, så de har brug for ordentlig støtte og regelmæssig inspektion. For permanente, nedgravede linjer er varmefusion normalt det bedre valg.
Væsentlige værktøjer til 2-tommers HDPE-rørarbejde
En god fusionsfuge starter længe før varmelegemet rører røret. Du har brug for rene, firkantede snit og en ordentligt forberedt overflade. Gennem årene har vi fundet ud af, at det rigtige håndværktøj gør den største forskel i det daglige arbejde.
Skæreværktøj
HDPE-rør skal skæres firkantet og uden knusning. En sløv eller upassende fræser kan efterlade en oval ende eller en ru kant, der ikke smelter ordentligt sammen. Til 2 tommer rør er en kraftig plastrørskærer med skraldemekanisme et praktisk valg. Det giver dig rene snit med mindre håndtræthed, især når du arbejder i en rende.
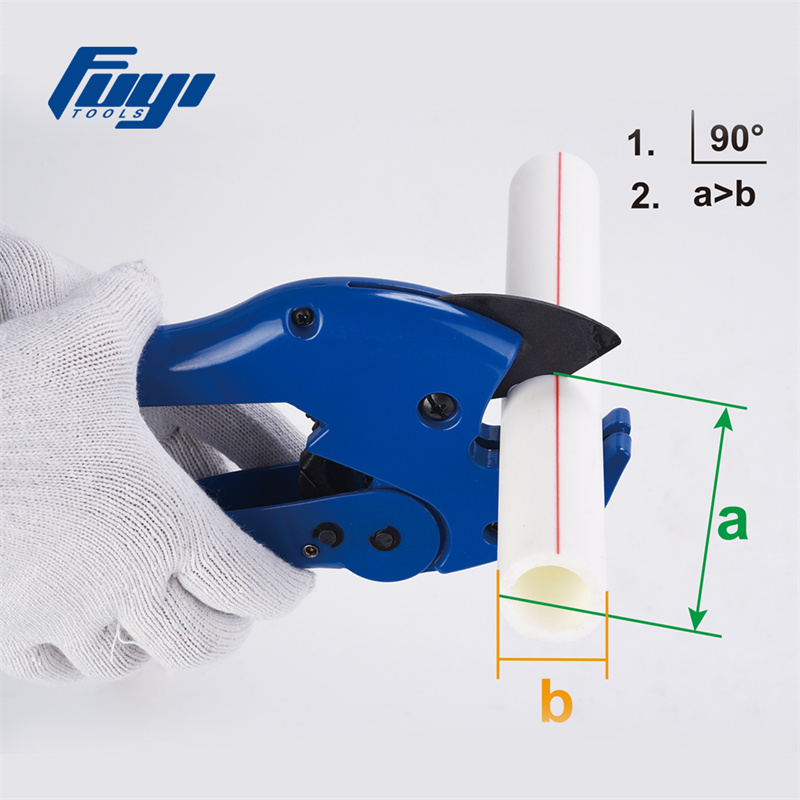 FYC-105 Heavy Duty plastrørskærer VVS-værktøj FYC-105 Heavy Duty Plastic Pipe Cutter VVS-værktøj skiller sig ud som et ideelt valg til en række forskellige rør, herunder PVC-, aluminium- eller plastikrør, gasrør, el... Se produkt →
Hvis du skærer mange rør eller arbejder med tykkere vægge, kan en rotorfræser eller en motorsav med en plastisk skæreklinge også fungere, men du skal afgrate og firkante enden bagefter.
Forberedelse af overfladen
Elektrofusion og socket fusion kræver begge en ren, oxideret-fri overflade. Ved elektrofusion skraber man typisk rørenden med en passende skraber for at fjerne det yderste lag. Dette trin er ikke valgfrit; det fjerner forurening og sikrer, at smelten flyder korrekt. En dedikeret HDPE-rørskraber gør arbejdet hurtigere og mere ensartet end at bruge en kniv eller sandpapir.
 Elektrofusions HDPE-rørskraber til PP-R-, PP- og HDPE-rør Forbereder plastrøroverflader før elektrofusion, hjælper med at fjerne oxidation og forurening for ensartet smeltning på job op til Ø400 mm. Se produkt →
Til fatningssammensmeltning bør du også tørre røret og fittingen af med en ren, tør klud. Nogle installatører bruger isopropylalkohol, men tjek altid rørproducentens anbefalinger først.
Varme- og svejseudstyr
Til 2 tommer (63 mm) HDPE-rør giver en digital socket fusion svejsemaskine dig præcis temperaturkontrol og et klart display. Dette er nyttigt, når du arbejder med forskellige rørtykkelser, eller når den omgivende temperatur ændrer sig i løbet af dagen. En konstant temperatur maskine er også en pålidelig mulighed, hvis du foretrækker en enklere opsætning.
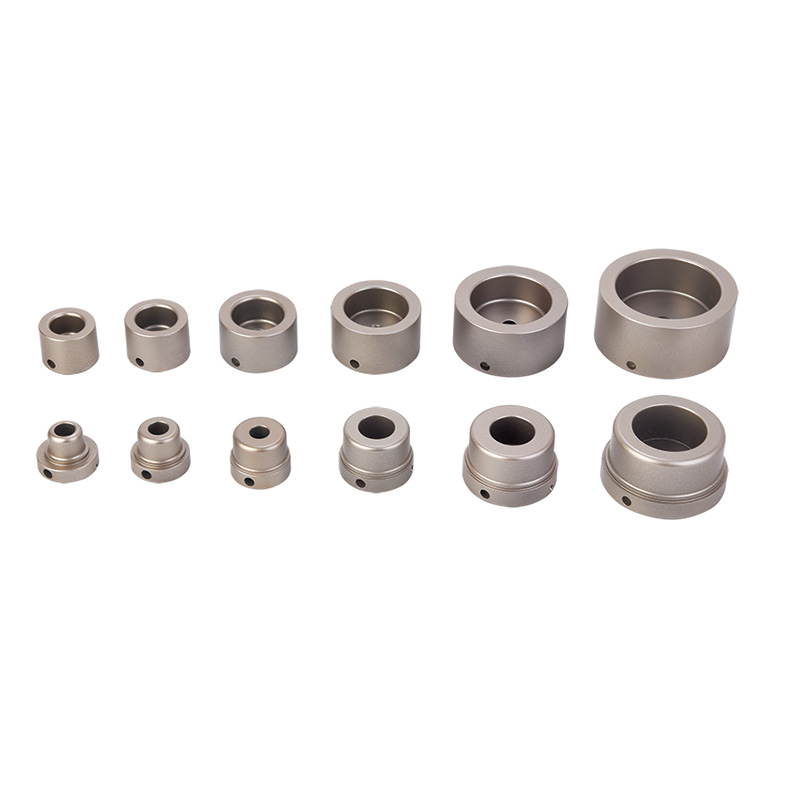 FYD63 63mm Digital Socket Fusion svejsemaskine til PPR rør Tilbyder digital temperaturvisning og kontrol til muffesammensmeltning op til 63 mm, med adaptere til PP-R, PB, PE og PVDF rørmaterialer. Se produkt →
Uanset hvilken maskine du vælger, skal du altid bruge de korrekte varmeadaptere til din rørstørrelse og kontrollere temperaturen med et eksternt termometer, før du starter produktionssvejsninger.
Trin-for-trin muffe fusionssvejsning af 2 tommer HDPE rør
Her er en praktisk sekvens til fremstilling af en muffesammensmeltning på 2 tommer HDPE-rør. Følg altid rør- og fittingsproducentens anvisninger, da opvarmningstider kan variere afhængigt af vægtykkelse og materialekvalitet.
- Klip røret firkantet med en passende fræser. Tjek snittet med en firkantet eller en rørendemåler.
- Rengør rørenden og indersiden af fittingen med en ren, tør klud. Fjern alt snavs, fugt eller fedt.
- Marker indstiksdybden på røret i henhold til muffedybden. Dette hjælper dig med at undgå over- eller underindføring.
- Installer de korrekte varmeadaptere på fusionsmaskinen og bring den til den anbefalede temperatur. For HDPE er dette typisk omkring 200 til 230 grader Celsius, men bekræft den nøjagtige værdi med rørleverandøren.
- Indsæt rørenden og fittingen i varmeadapterne på samme tid. Opvarm i den anbefalede tid. For et 63 mm rør med standardvæg er dette ofte omkring 30 til 40 sekunder, men tykkere vægge kræver mere tid.
- Fjern røret og fittingen fra varmeren, og skub derefter straks røret lige ind i fittingen op til indføringsmærket. Sno ikke røret.
- Hold leddet stabilt i den indledende afkølingstid, normalt et par sekunder til et halvt minut, indtil plastikken begynder at sætte sig. Slip derefter og lad samlingen køle helt af før håndtering eller trykprøvning.
- Efterse svejsestrengen. En ensartet, jævn perle omkring beslaget er et godt tegn. Hvis vulsten er ujævn eller mangler, skal du skære samlingen ud og starte forfra.
Nøgleparametre og kvalitetstjek
Konsistens er alt i HDPE-fusion. Små ændringer i opvarmningstid, temperatur eller afkølingstid kan svække samlingen. Tabellen nedenfor opsummerer de vigtigste variabler, der skal ses.
| Parameter | Typisk rækkevidde eller handling | Hvorfor det betyder noget |
|---|---|---|
| Varmelegeme temperatur | 200-230 °C | For lavt forårsager ufuldstændig smeltning; for høj nedbryder plastikken. |
| Opvarmningstid | 30–40 sekunder for 63 mm standardvæg | Styrer smeltedybde og fugestyrke. |
| Indstiksdybde | Mærket pr. beslag | Sikrer fuldt engagement og korrekt perledannelse. |
| Afkølingstid | Flere minutter før håndtering | Forhindrer bevægelse, mens leddet stadig er blødt. |
| Svejsestreng | Ensartet, gennemgående ring | Angiver korrekt opvarmning og indføringstryk. |
Efter at fugen er afkølet, kan du udføre en visuel inspektion. For kritiske ledninger kan trykprøvning eller bøjningsprøvning være påkrævet. Hvis et led fejler testen, skal du ikke forsøge at lappe det; klip den ud og lav en ny.
Almindelige fejl at undgå
Selv erfarne installatører kan falde i dårlige vaner. Det er de problemer, vi oftest ser, når folk arbejder med 2 tommer HDPE-rør.
- Skæring af røret i en vinkel eller efterlader en ru kant. Klip altid firkantet og afgrat.
- Springer skrabetrinnet over for elektrofusion. Oxidationslaget skal fjernes.
- Brug af varmeadaptere i den forkerte størrelse. En løs adapter vil ikke overføre varme jævnt.
- Opvarmning af røret for længe eller for kort. Brug en timer og følg diagrammet.
- Snoning af røret under indføring. Skub den lige ind.
- Bevægelse af leddet for hurtigt efter fusion. Lad det køle helt af.
- Svejsning i vind, regn eller meget kolde forhold uden beskyttelse. Brug et svejsetelt eller shelter, hvis det er nødvendigt.
Hvis du er ny i processen, øv dig først på skrotrør. Et par prøveled vil hjælpe dig med at få en fornemmelse for opvarmningstiden og indføringstrykket.
Hvorfor vælge Fuyi-værktøjer til 2-tommers HDPE-rørprojekter
Hos Fuyi Tools har vi brugt 16 år på at designe og fremstille rørfusionsudstyr og værktøjer til PP-R og PE rørarbejde. Vi er baseret i Hangzhou, Kina, tæt på havnene i Ningbo og Shanghai, og vi sender til kunder i Europa, Rusland, Amerika, Asien og videre. Vores produktsortiment dækker socket fusion svejsemaskiner, elektrofusionssvejsemaskiner, bænkmaskiner, rørskærere, affasningsværktøjer, koldringstænger, skrabere og meget mere.
Vi ved, at en 2-tommers HDPE-rørsamling kun er så god som det værktøj, der lavede den. Derfor fokuserer vi på stabil temperaturstyring, holdbare varmeadaptere og praktiske designs, der holder til daglig brug på arbejdspladsen. Uanset om du er en entreprenør, en distributør eller en OEM-partner, kan du udforske vores komplet udvalg af HDPE rørværktøjer og fusionsudstyr for at finde den rigtige opsætning til dit næste projekt.
Hvis du har brug for hjælp til at matche en maskine til din rørstørrelse eller tilpasse et værktøj til et specifikt marked, taler vores team gerne igennem detaljerne med dig.
At arbejde med 2" HDPE-rør er ligetil, når du har de rigtige dimensioner, det rigtige værktøj og en ensartet fusionsprocedure. Tag dig tid til at klargøre røret, kontrollere temperaturen og lade samlingen afkøle ordentligt. Disse små trin er det, der gør en flot svejsning til en lækagefri forbindelse, der holder i årtier.
Vi håber, at denne guide hjælper dig med at få arbejdet gjort sikkert og effektivt. Hvis du har spørgsmål om socket fusion, elektrofusion eller et af de værktøjer, der er nævnt her, er du velkommen til at kontakte os. Vi er altid glade for at dele, hvad vi har lært.
Relaterede produkter
 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
